Prensado
Férulas y accesorios.
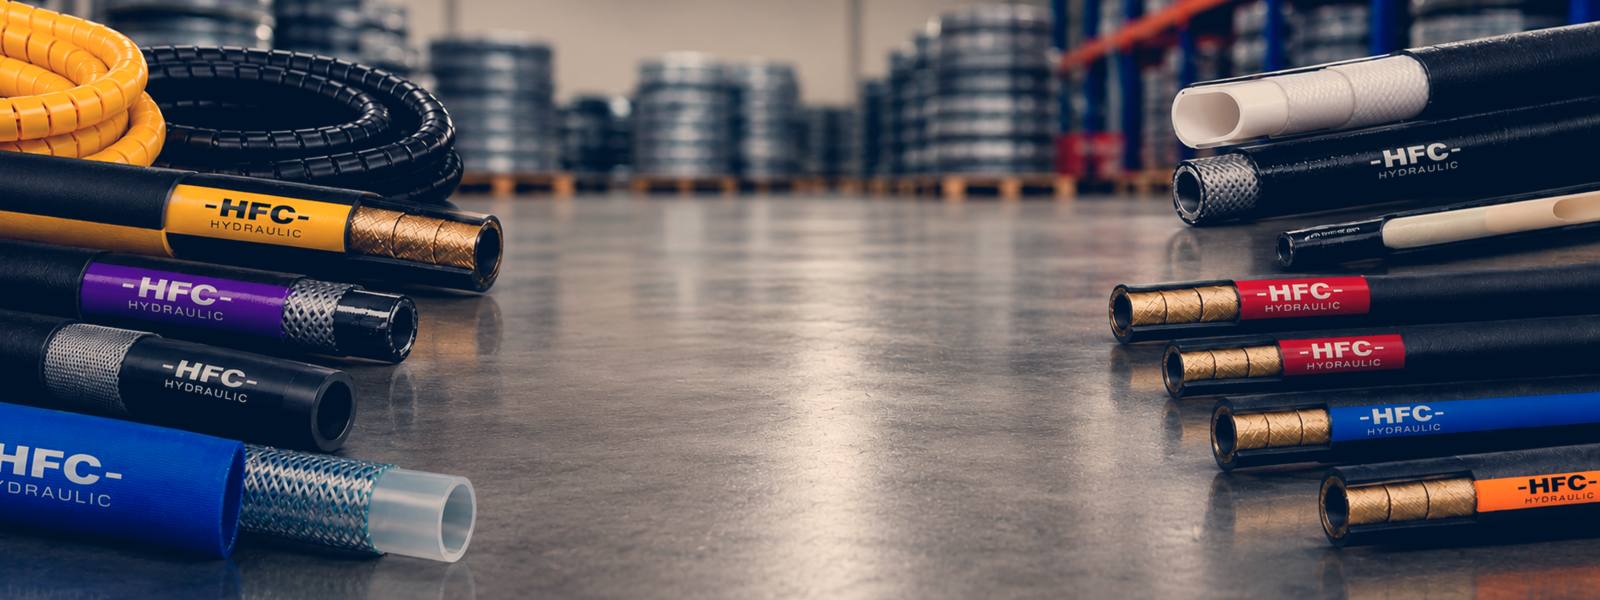
La férula es la pieza que decide si el prensado aguanta. Cada tipo de manguera tiene la suya: cambiar de construcción sin cambiar de férula es la causa más frecuente de falla en el terminal.
Construcciones disponibles
Elige por presión, no por diámetro.
Para elegir bien basta con tres datos: norma de la manguera, cantidad de refuerzos y si el proceso es con pelado (skive) o sin pelar (no-skive). Las series interlock se usan donde la manguera trabaja con impulsos y el casquillo debe morder mecánicamente el refuerzo.
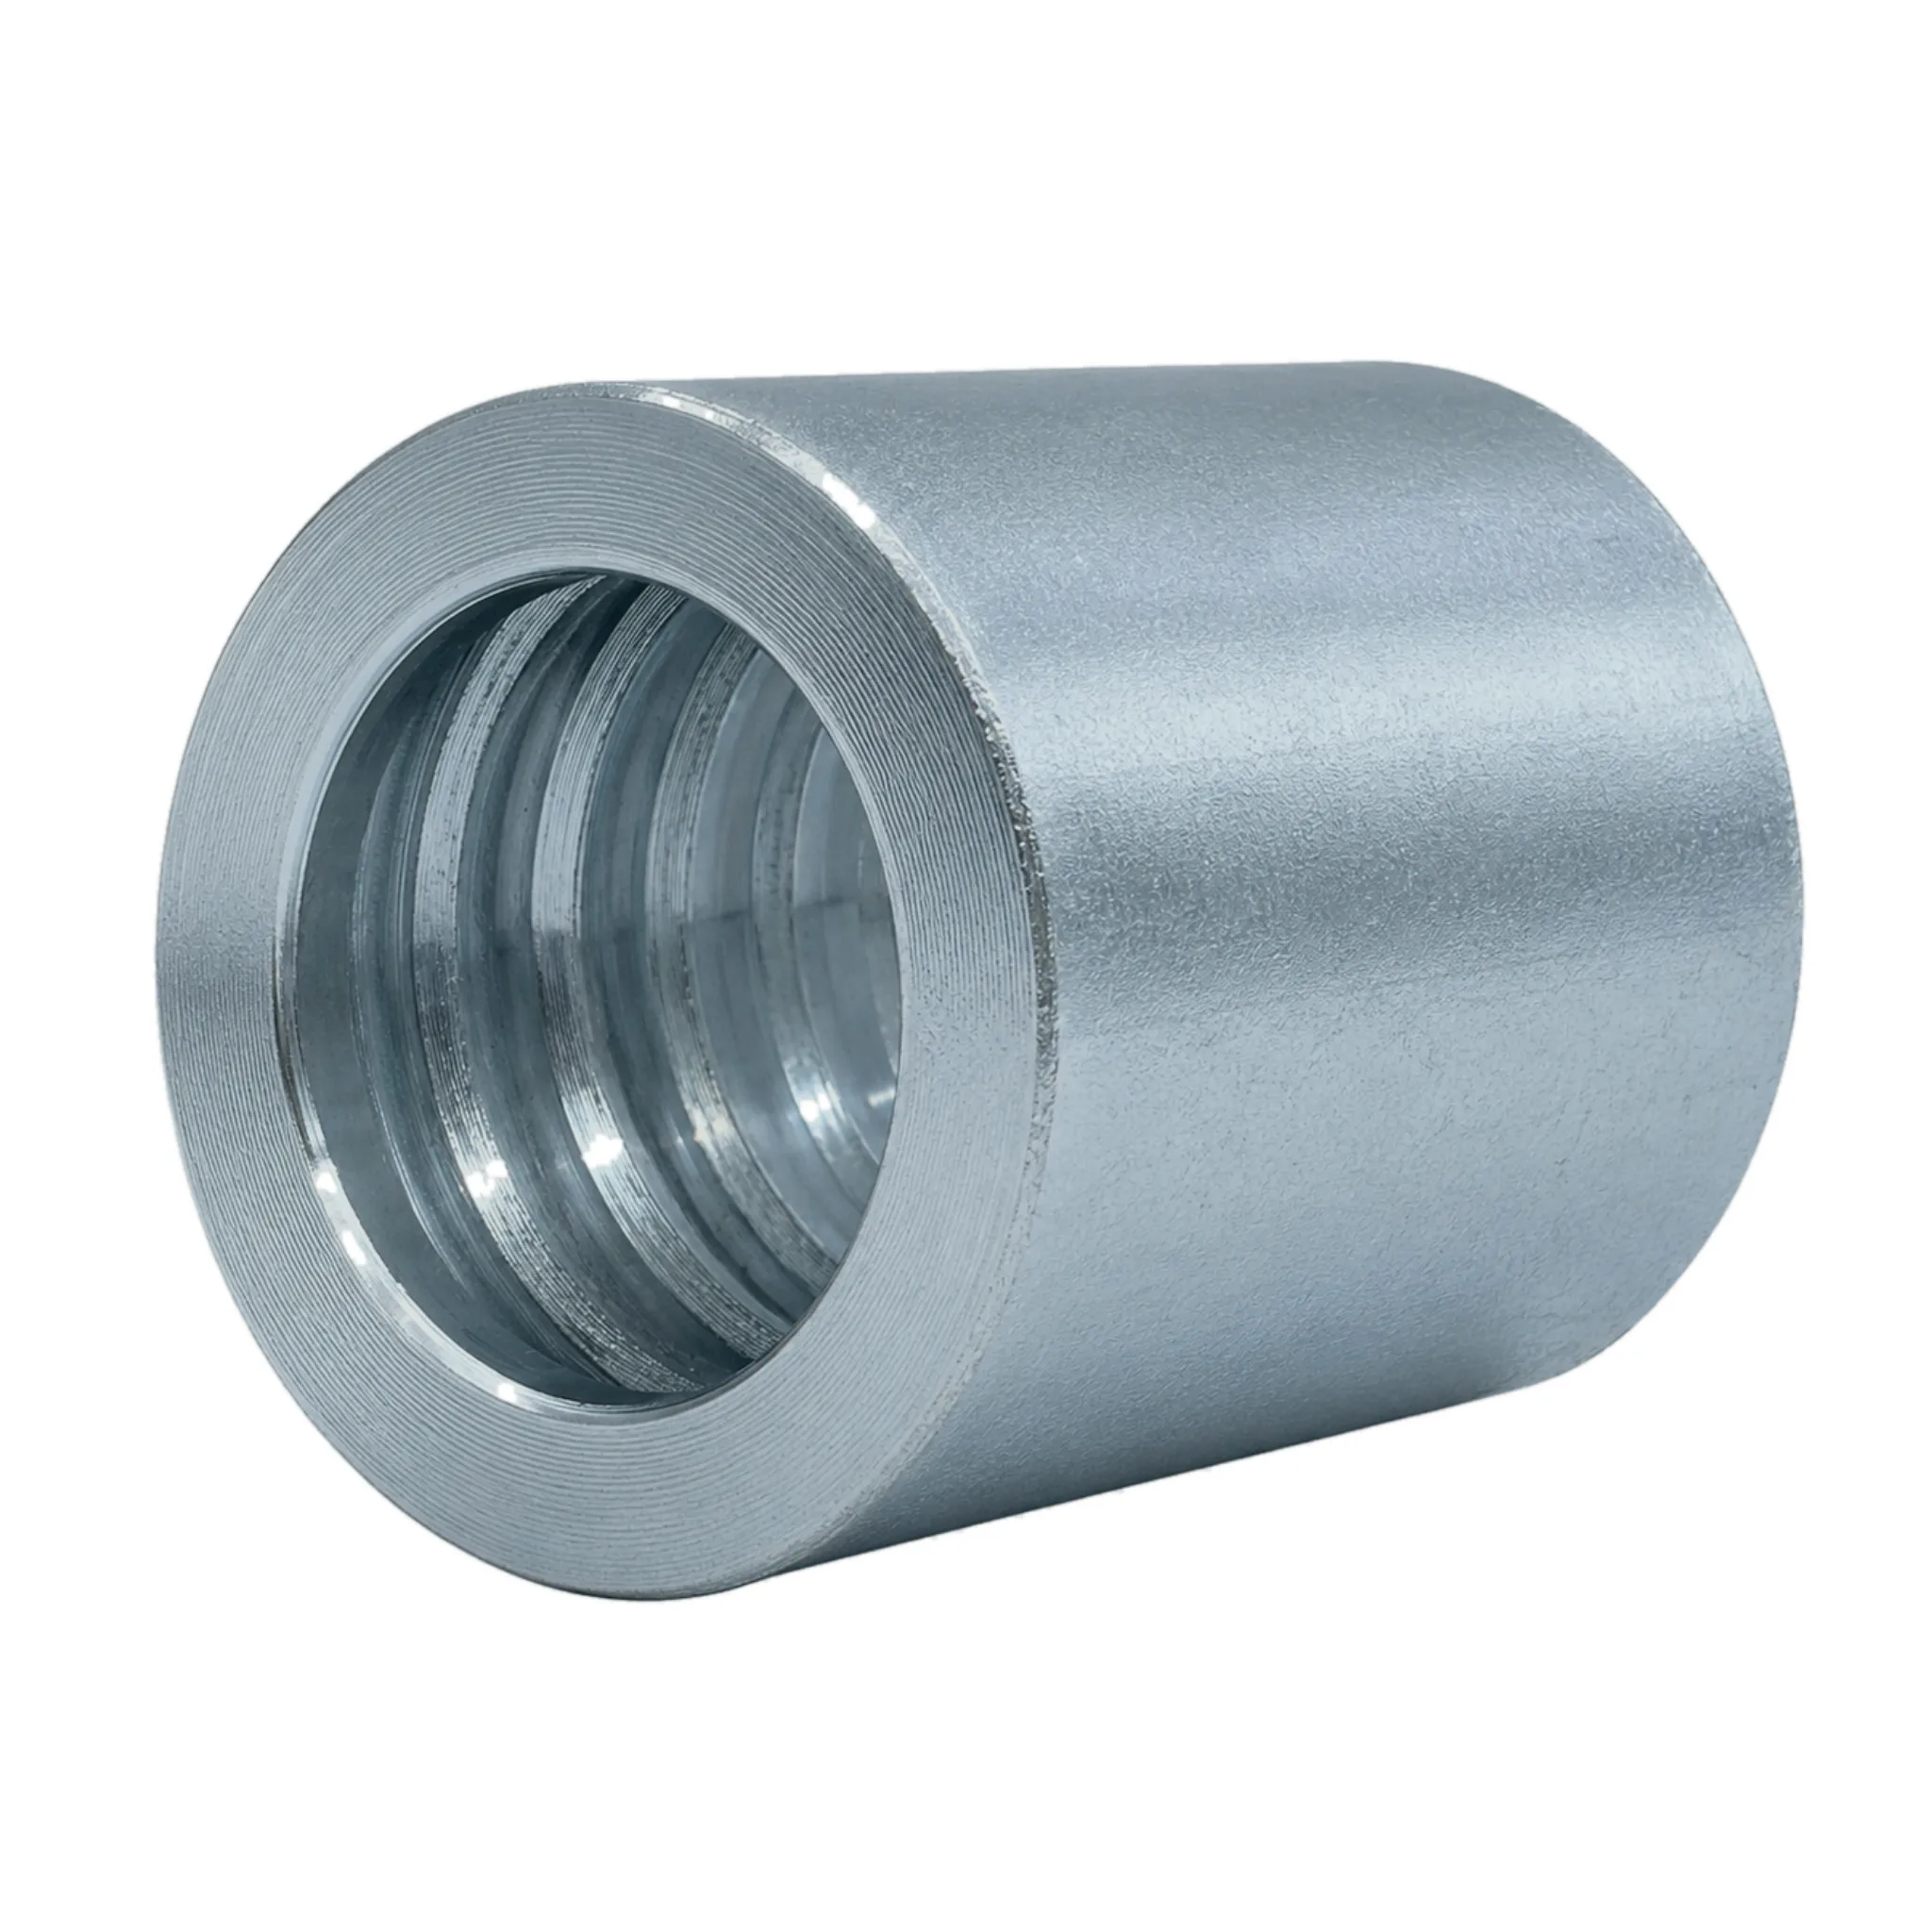
SAE
Férula SAE R1AT/R2AT
DN6 — DN51
Skive
Skive
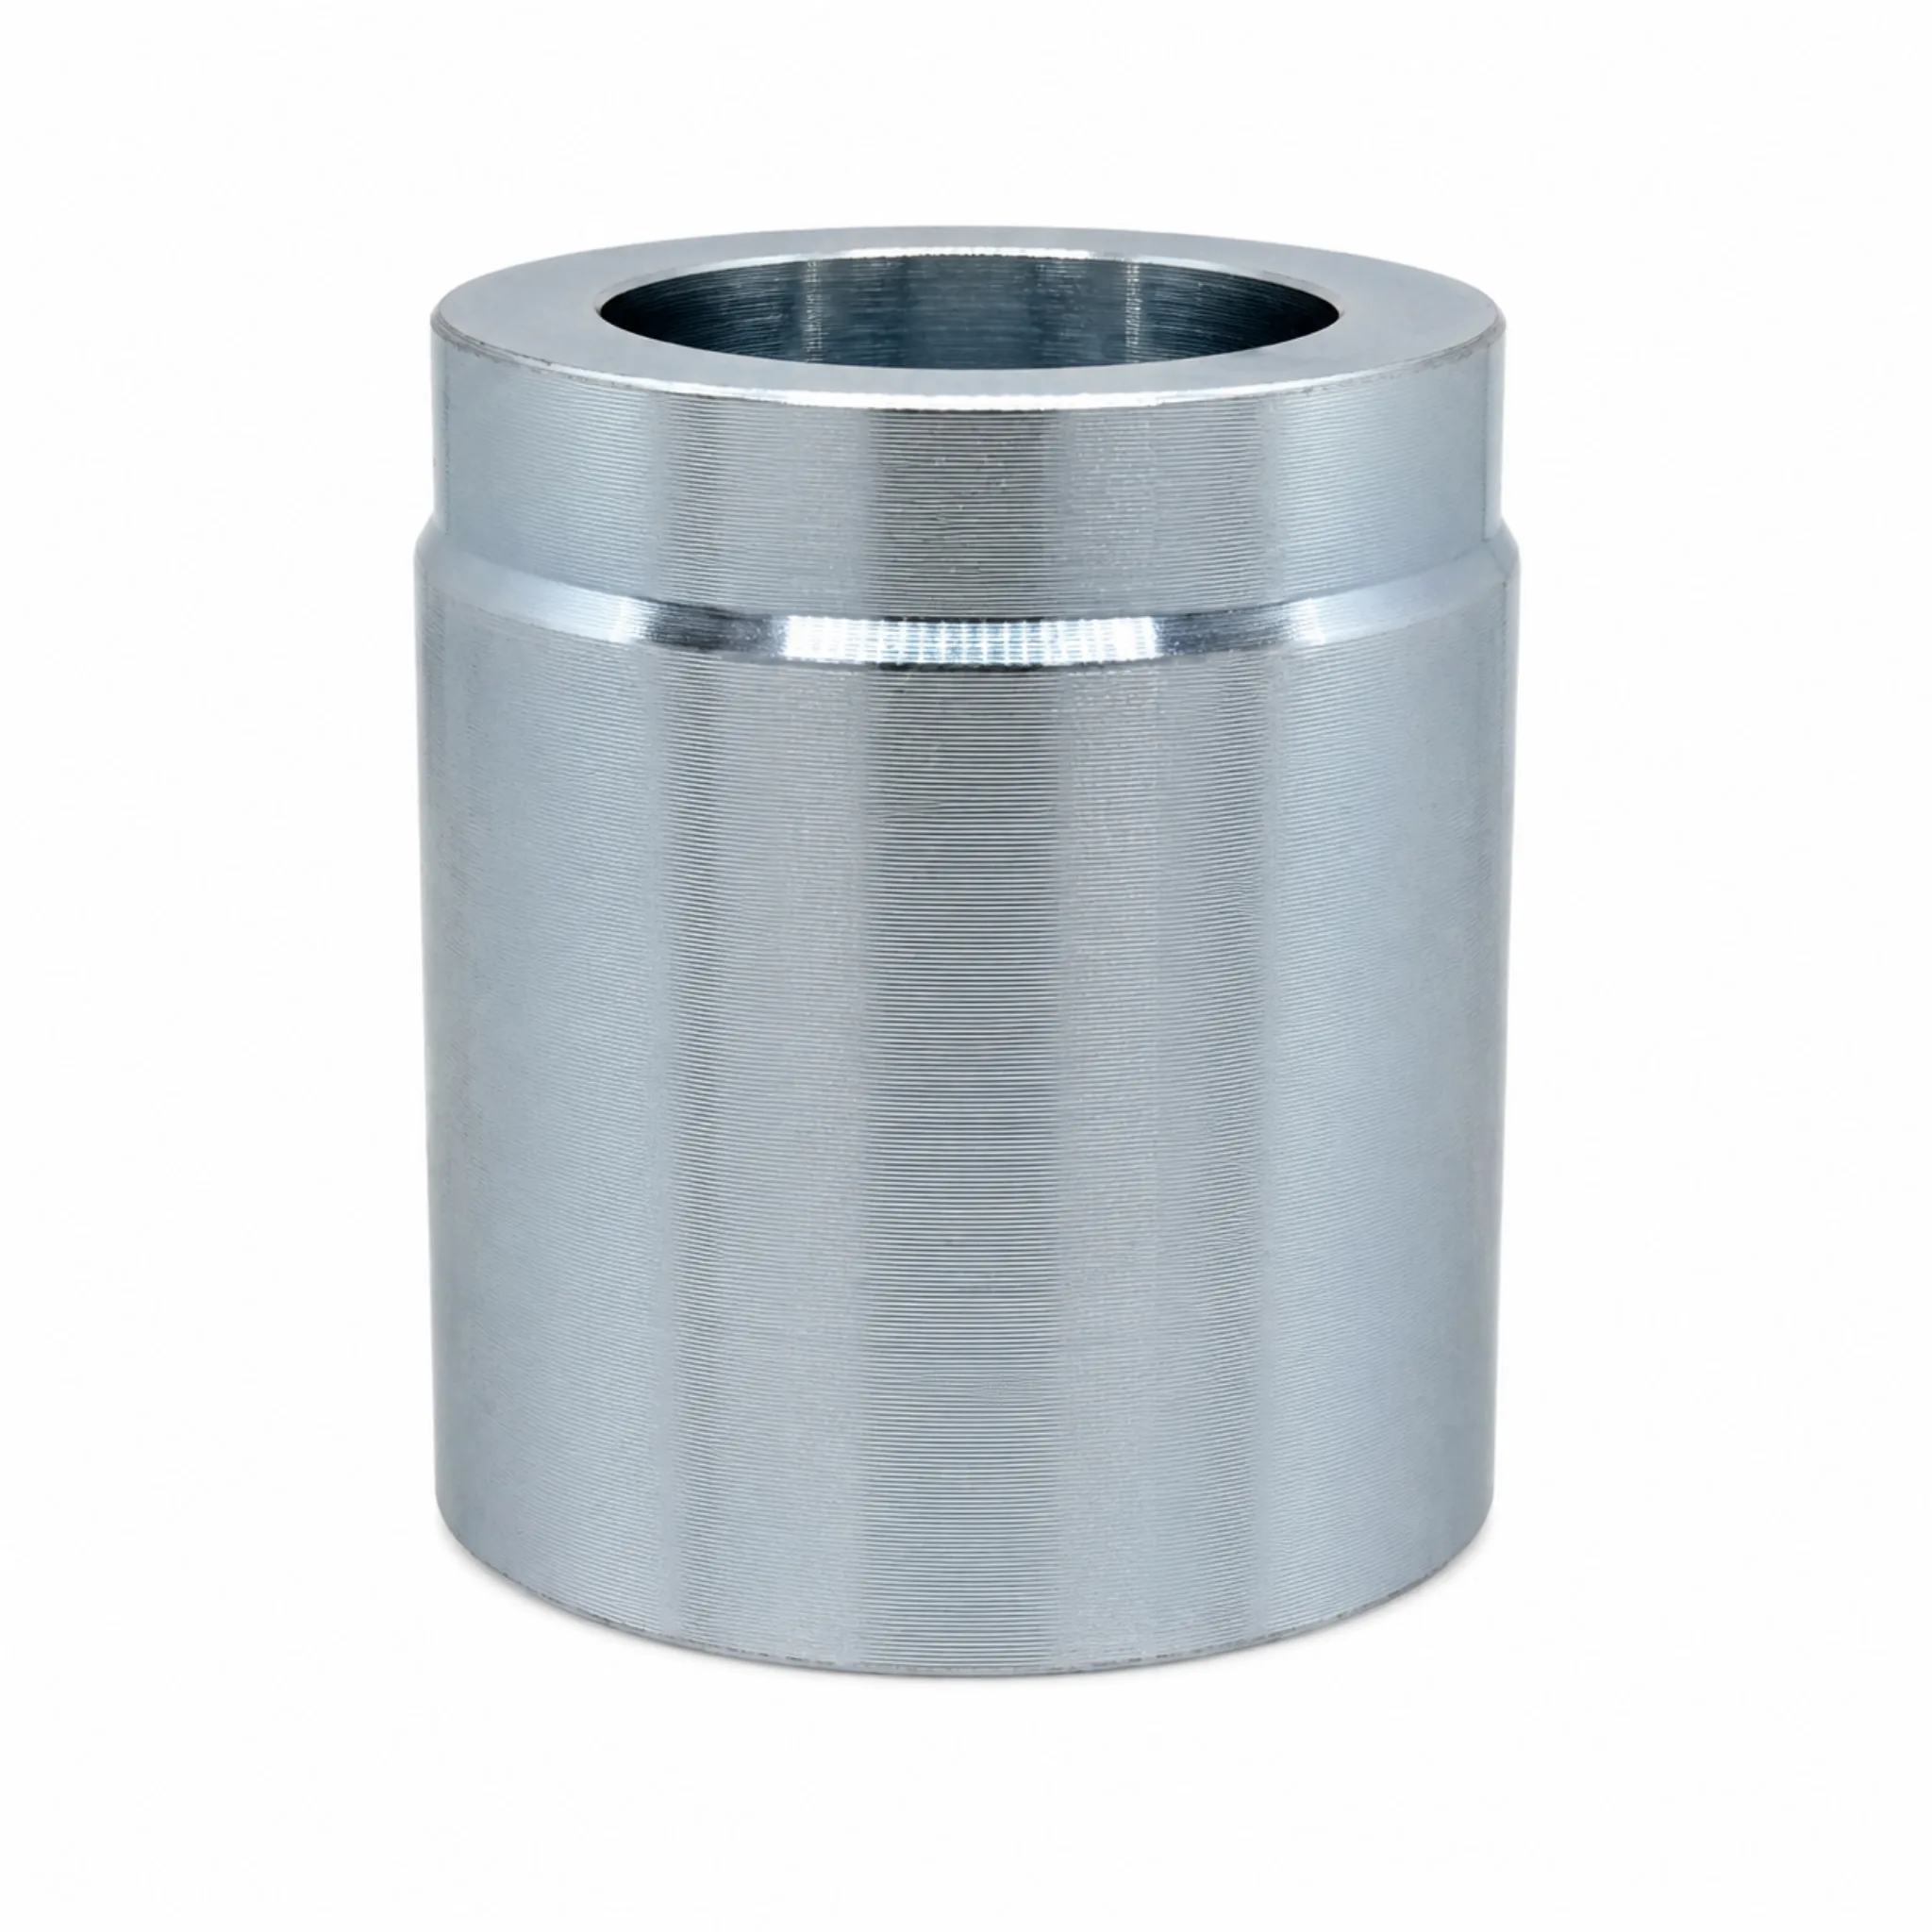
DIN
Férula DIN R1AT/R2AT
DN6 — DN51
Skive
Skive
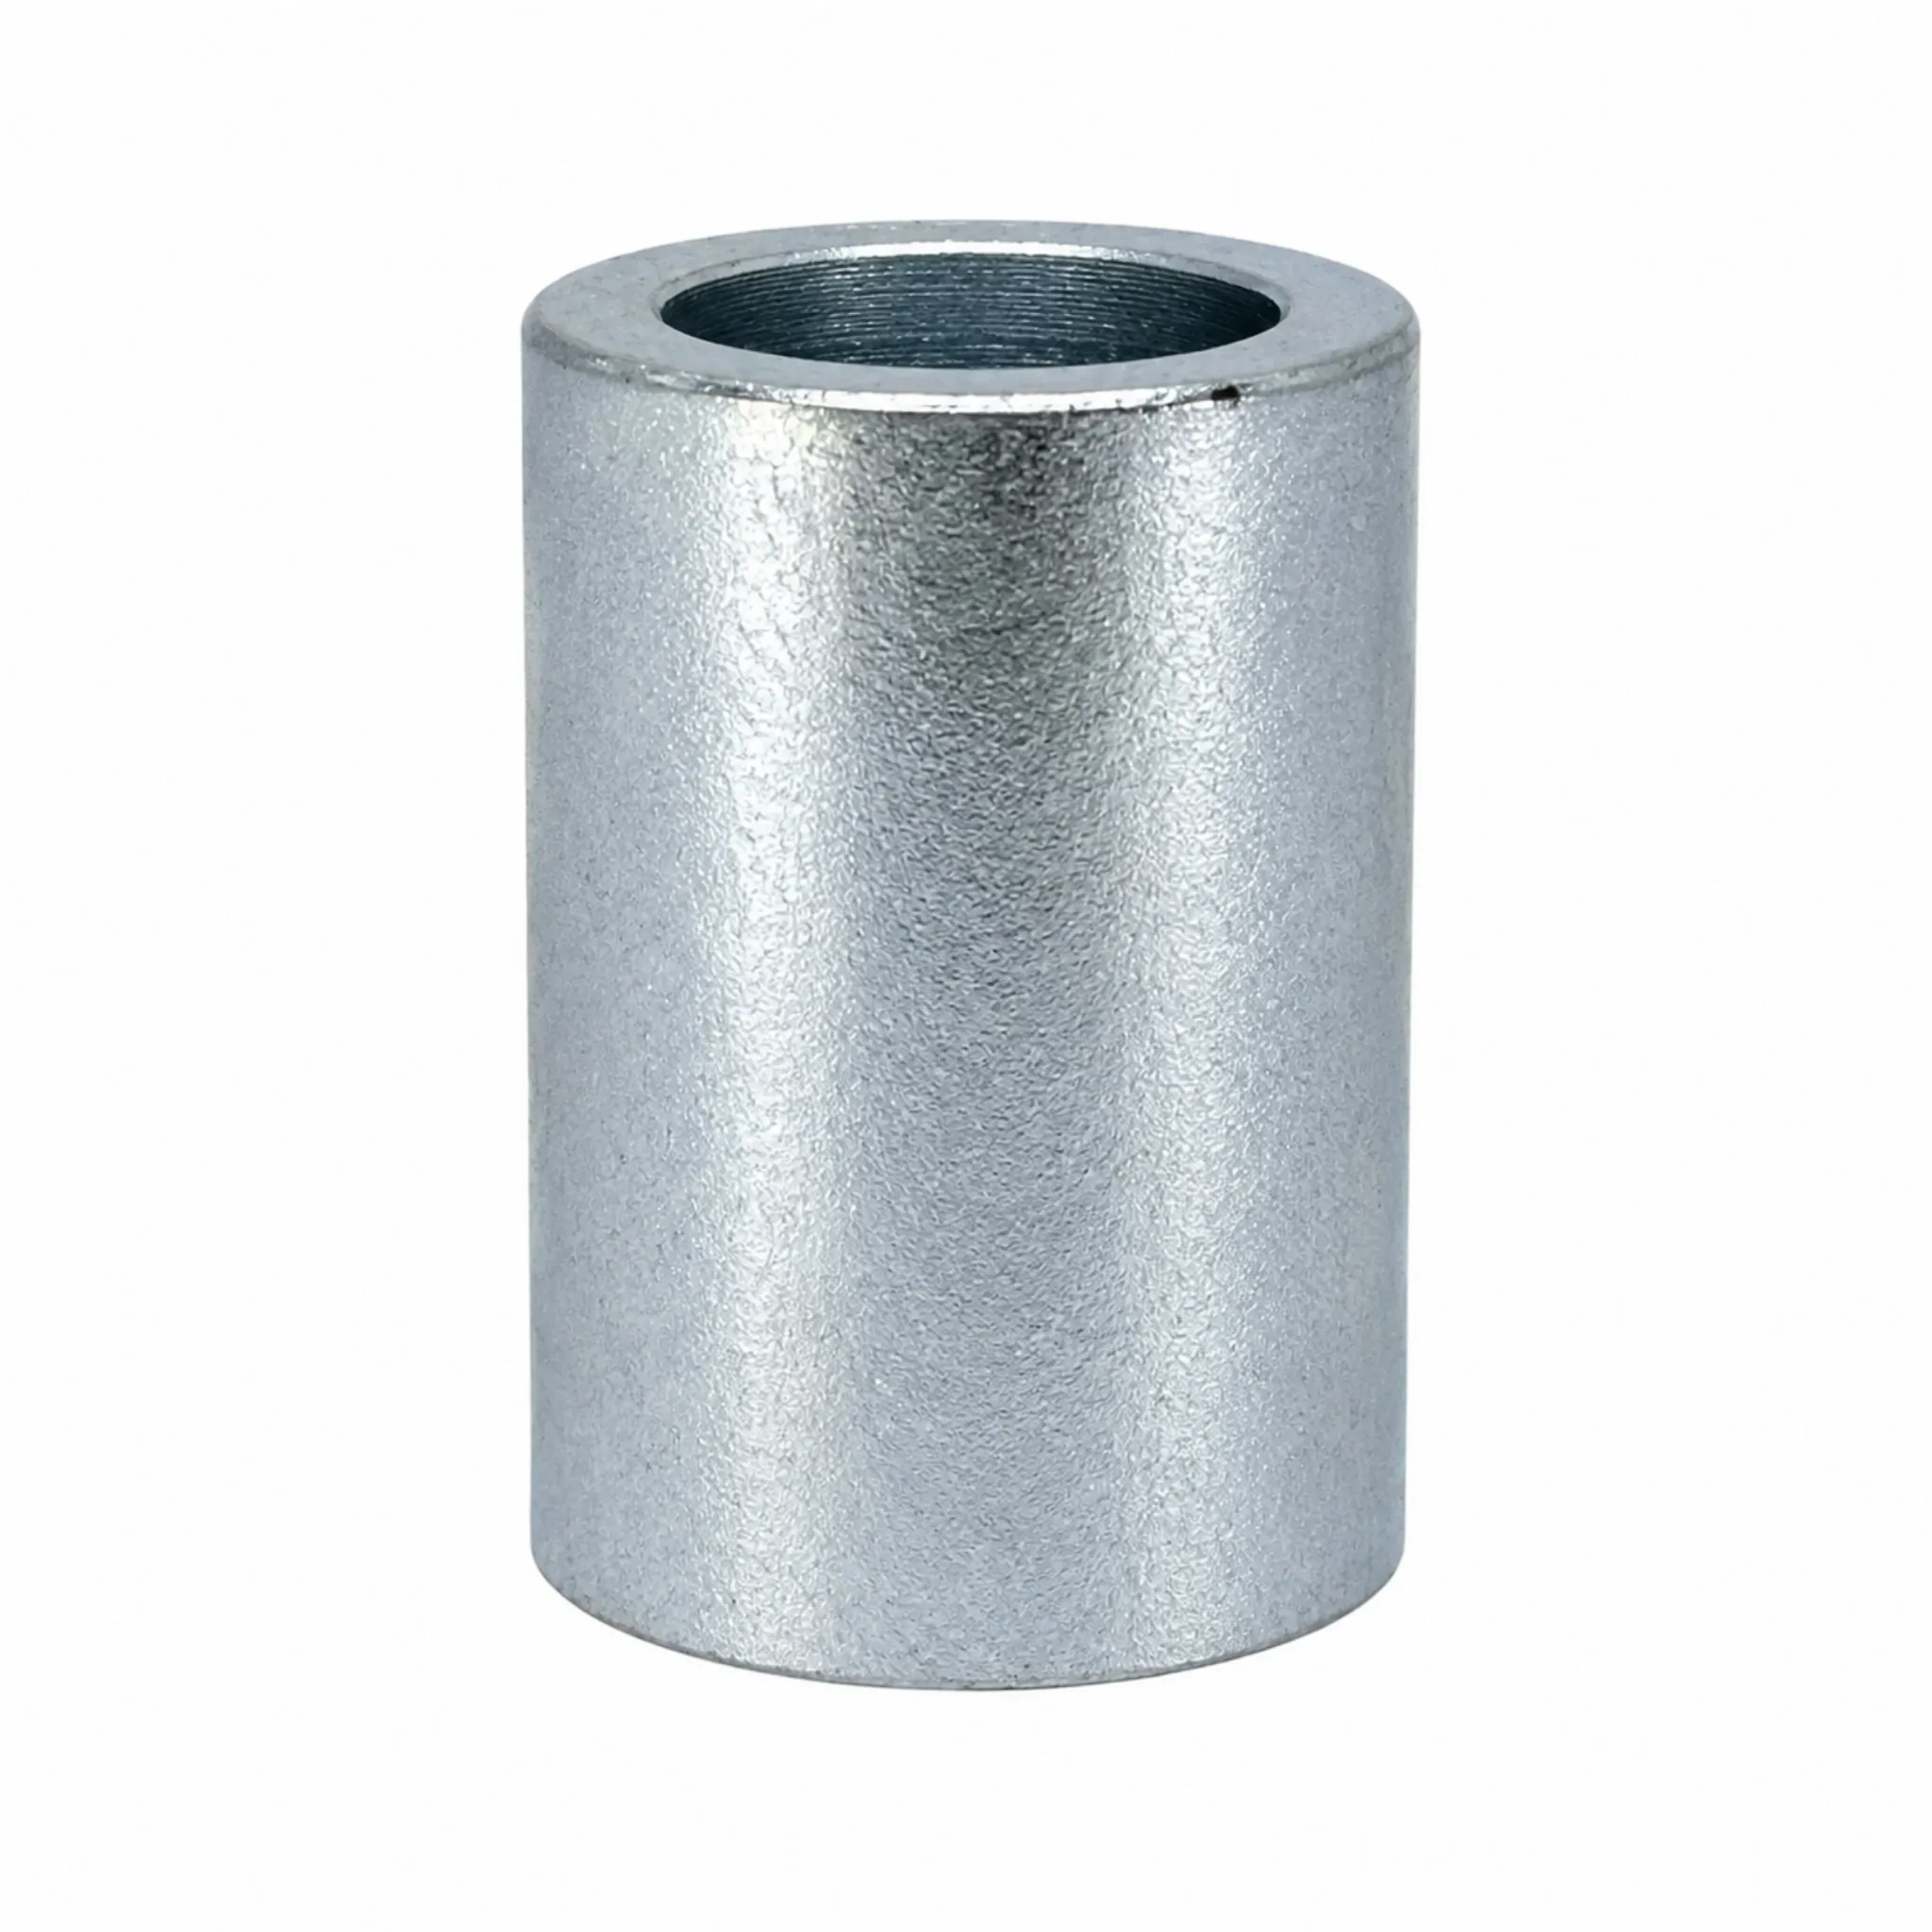
SAE R7
Férula SAE R7
DN5 — DN25
No-skive
No-skive
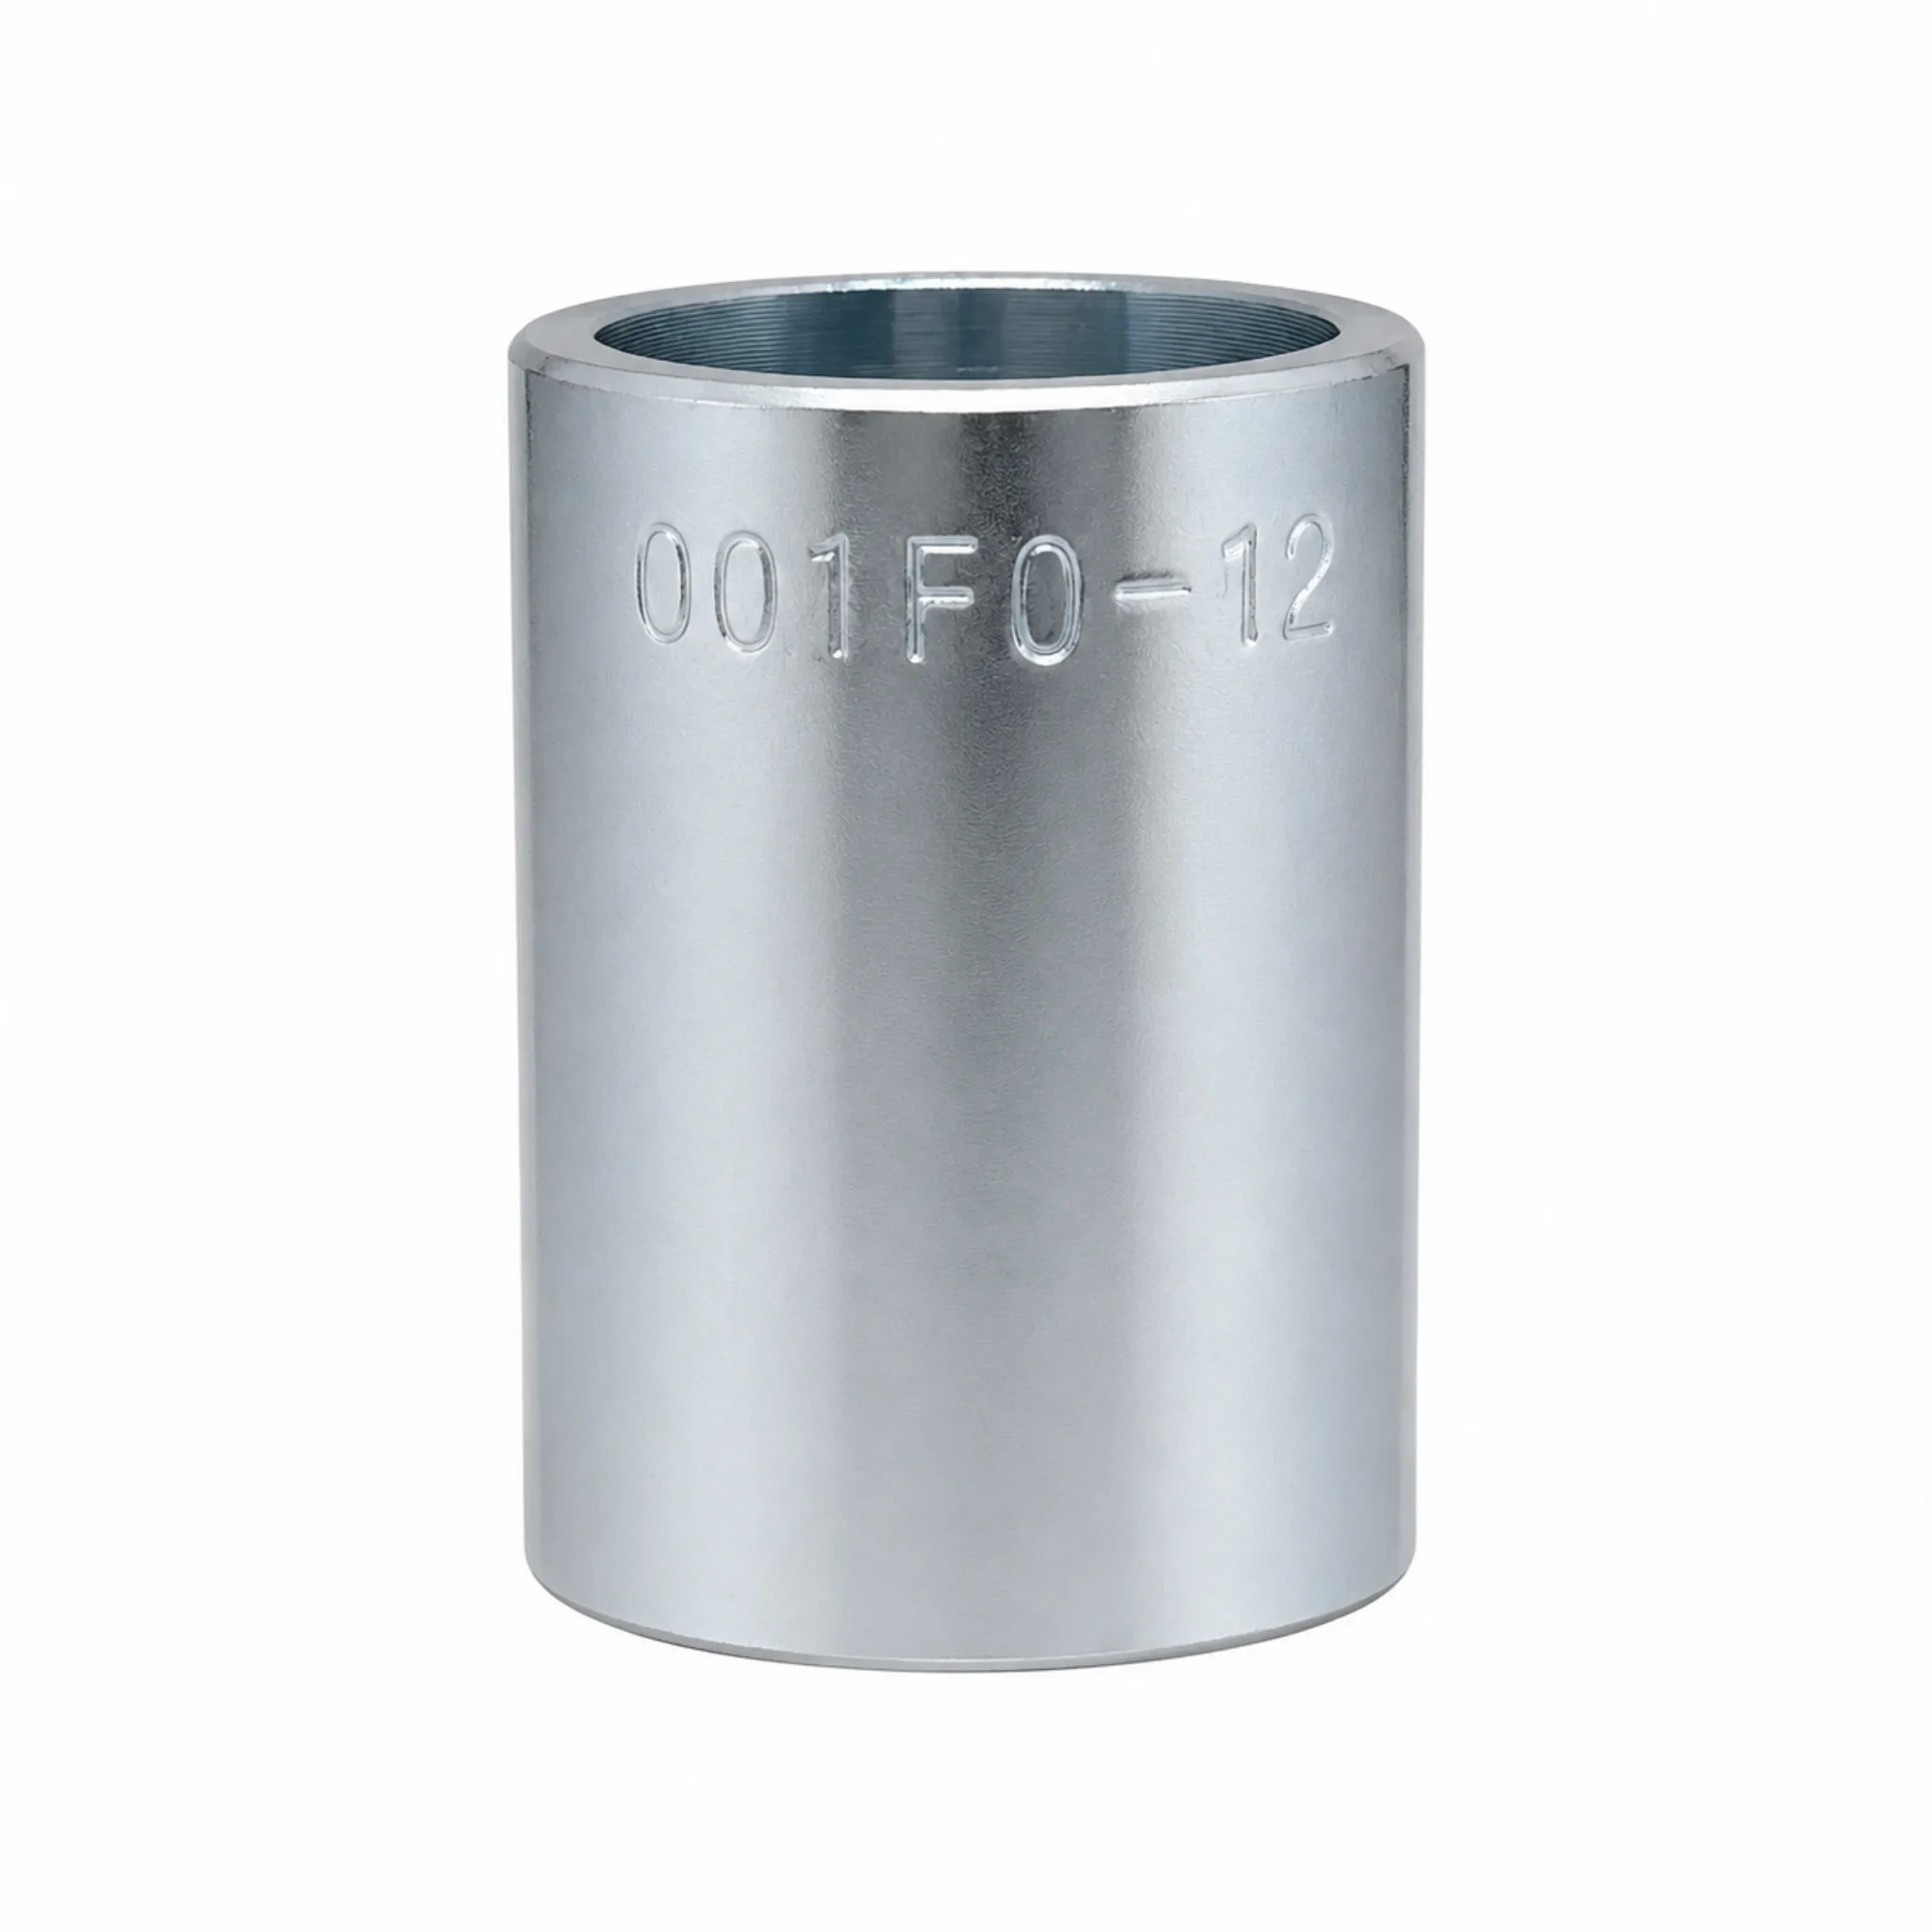
R14
Férula PTFE
DN5 — DN25
Skive
Skive
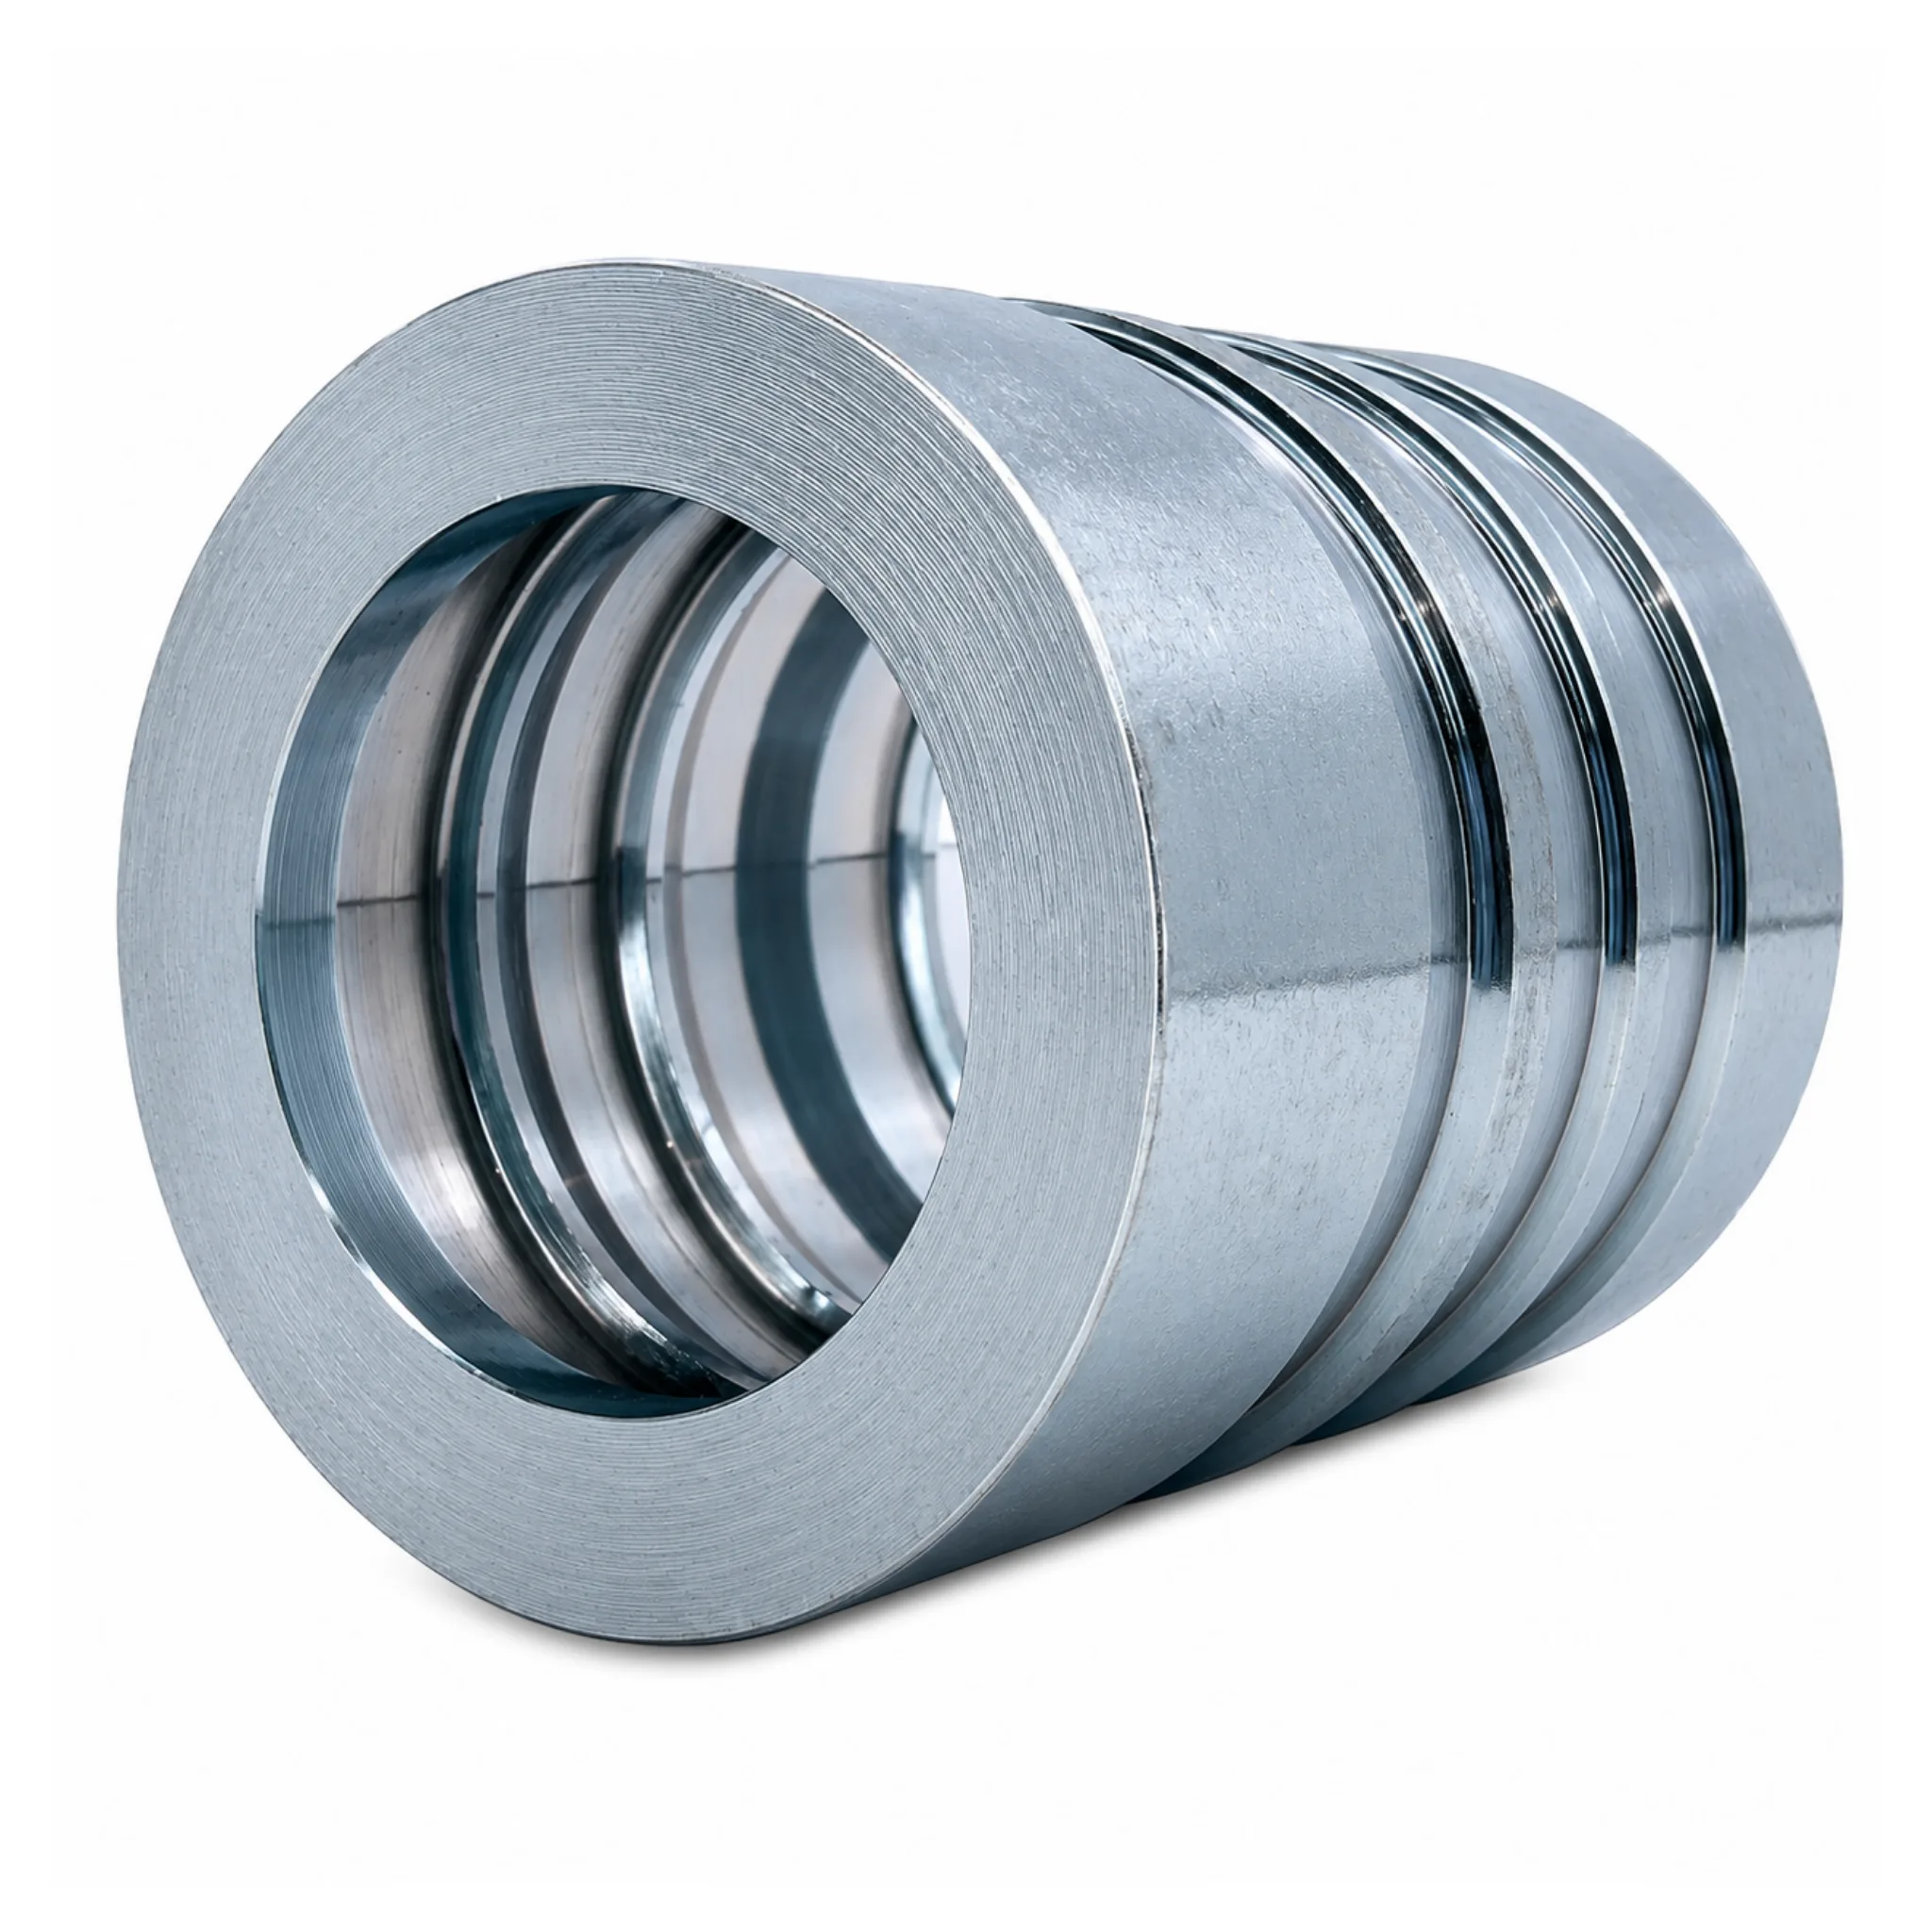
CORTA
Férula 4SP/R9
DN10 — DN51
Skive
Skive
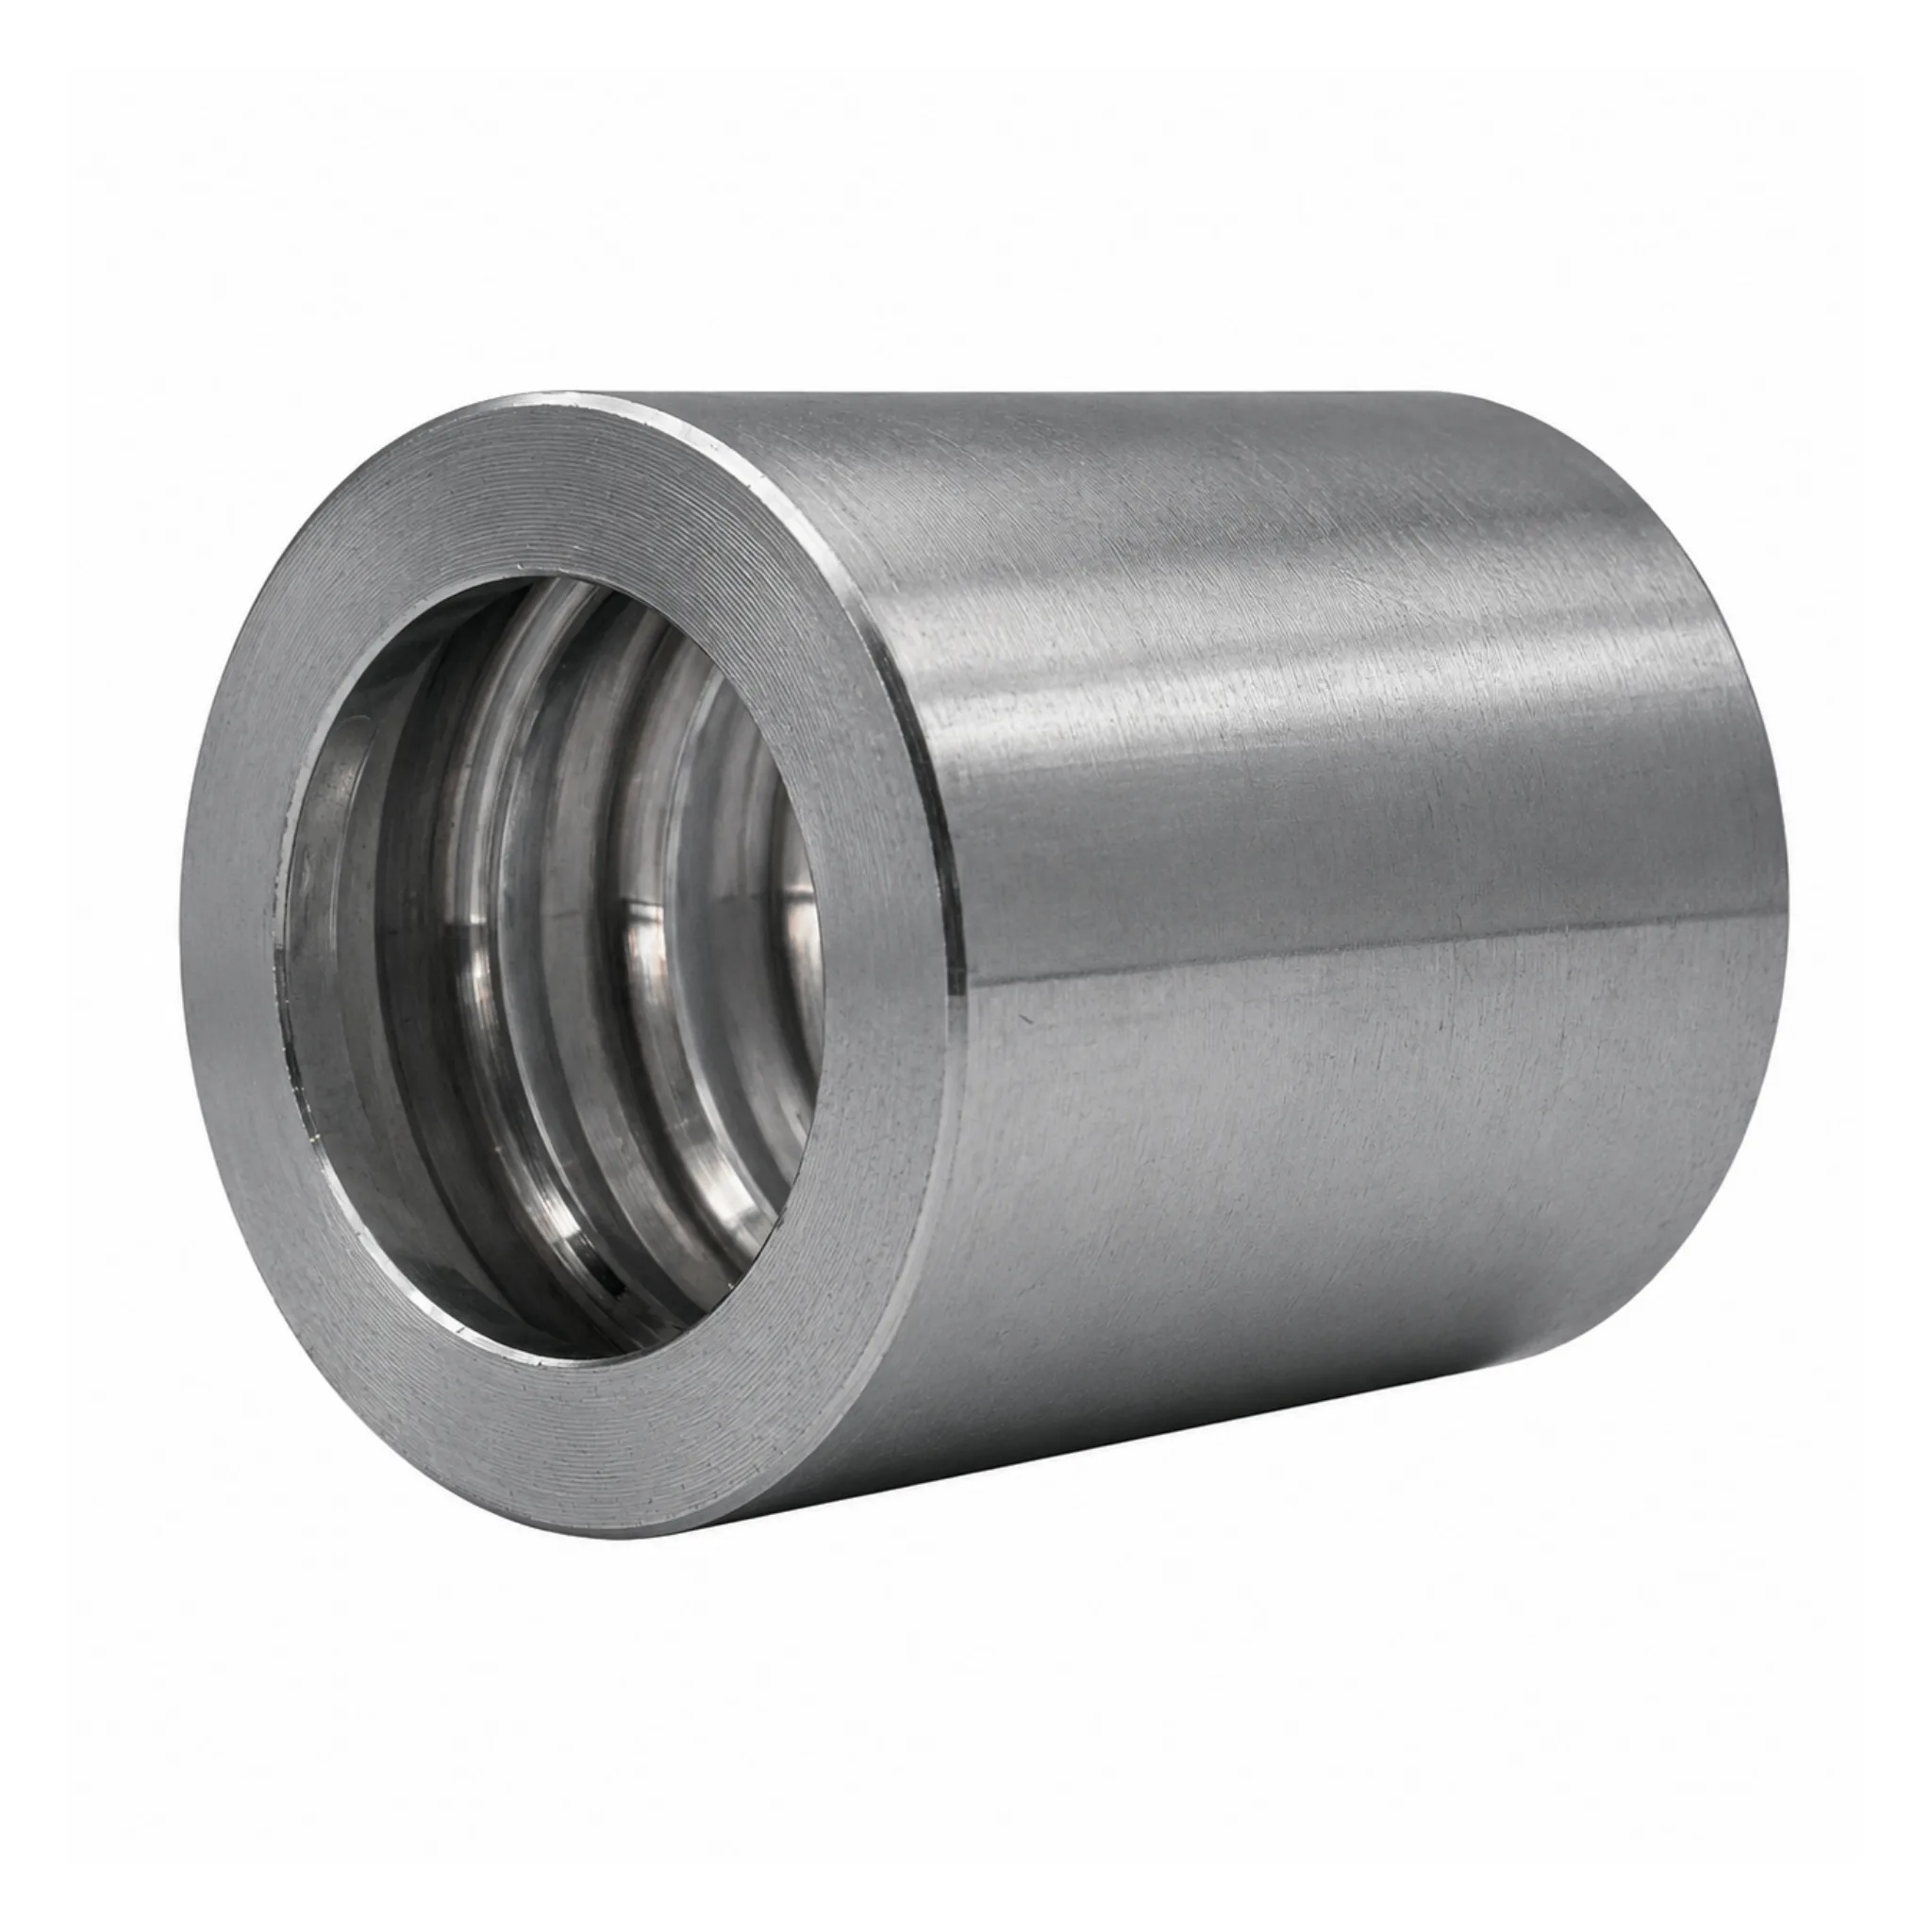
LARGA
Férula 4SH/R12 Multiespiral
DN19 — DN51
Skive
Skive
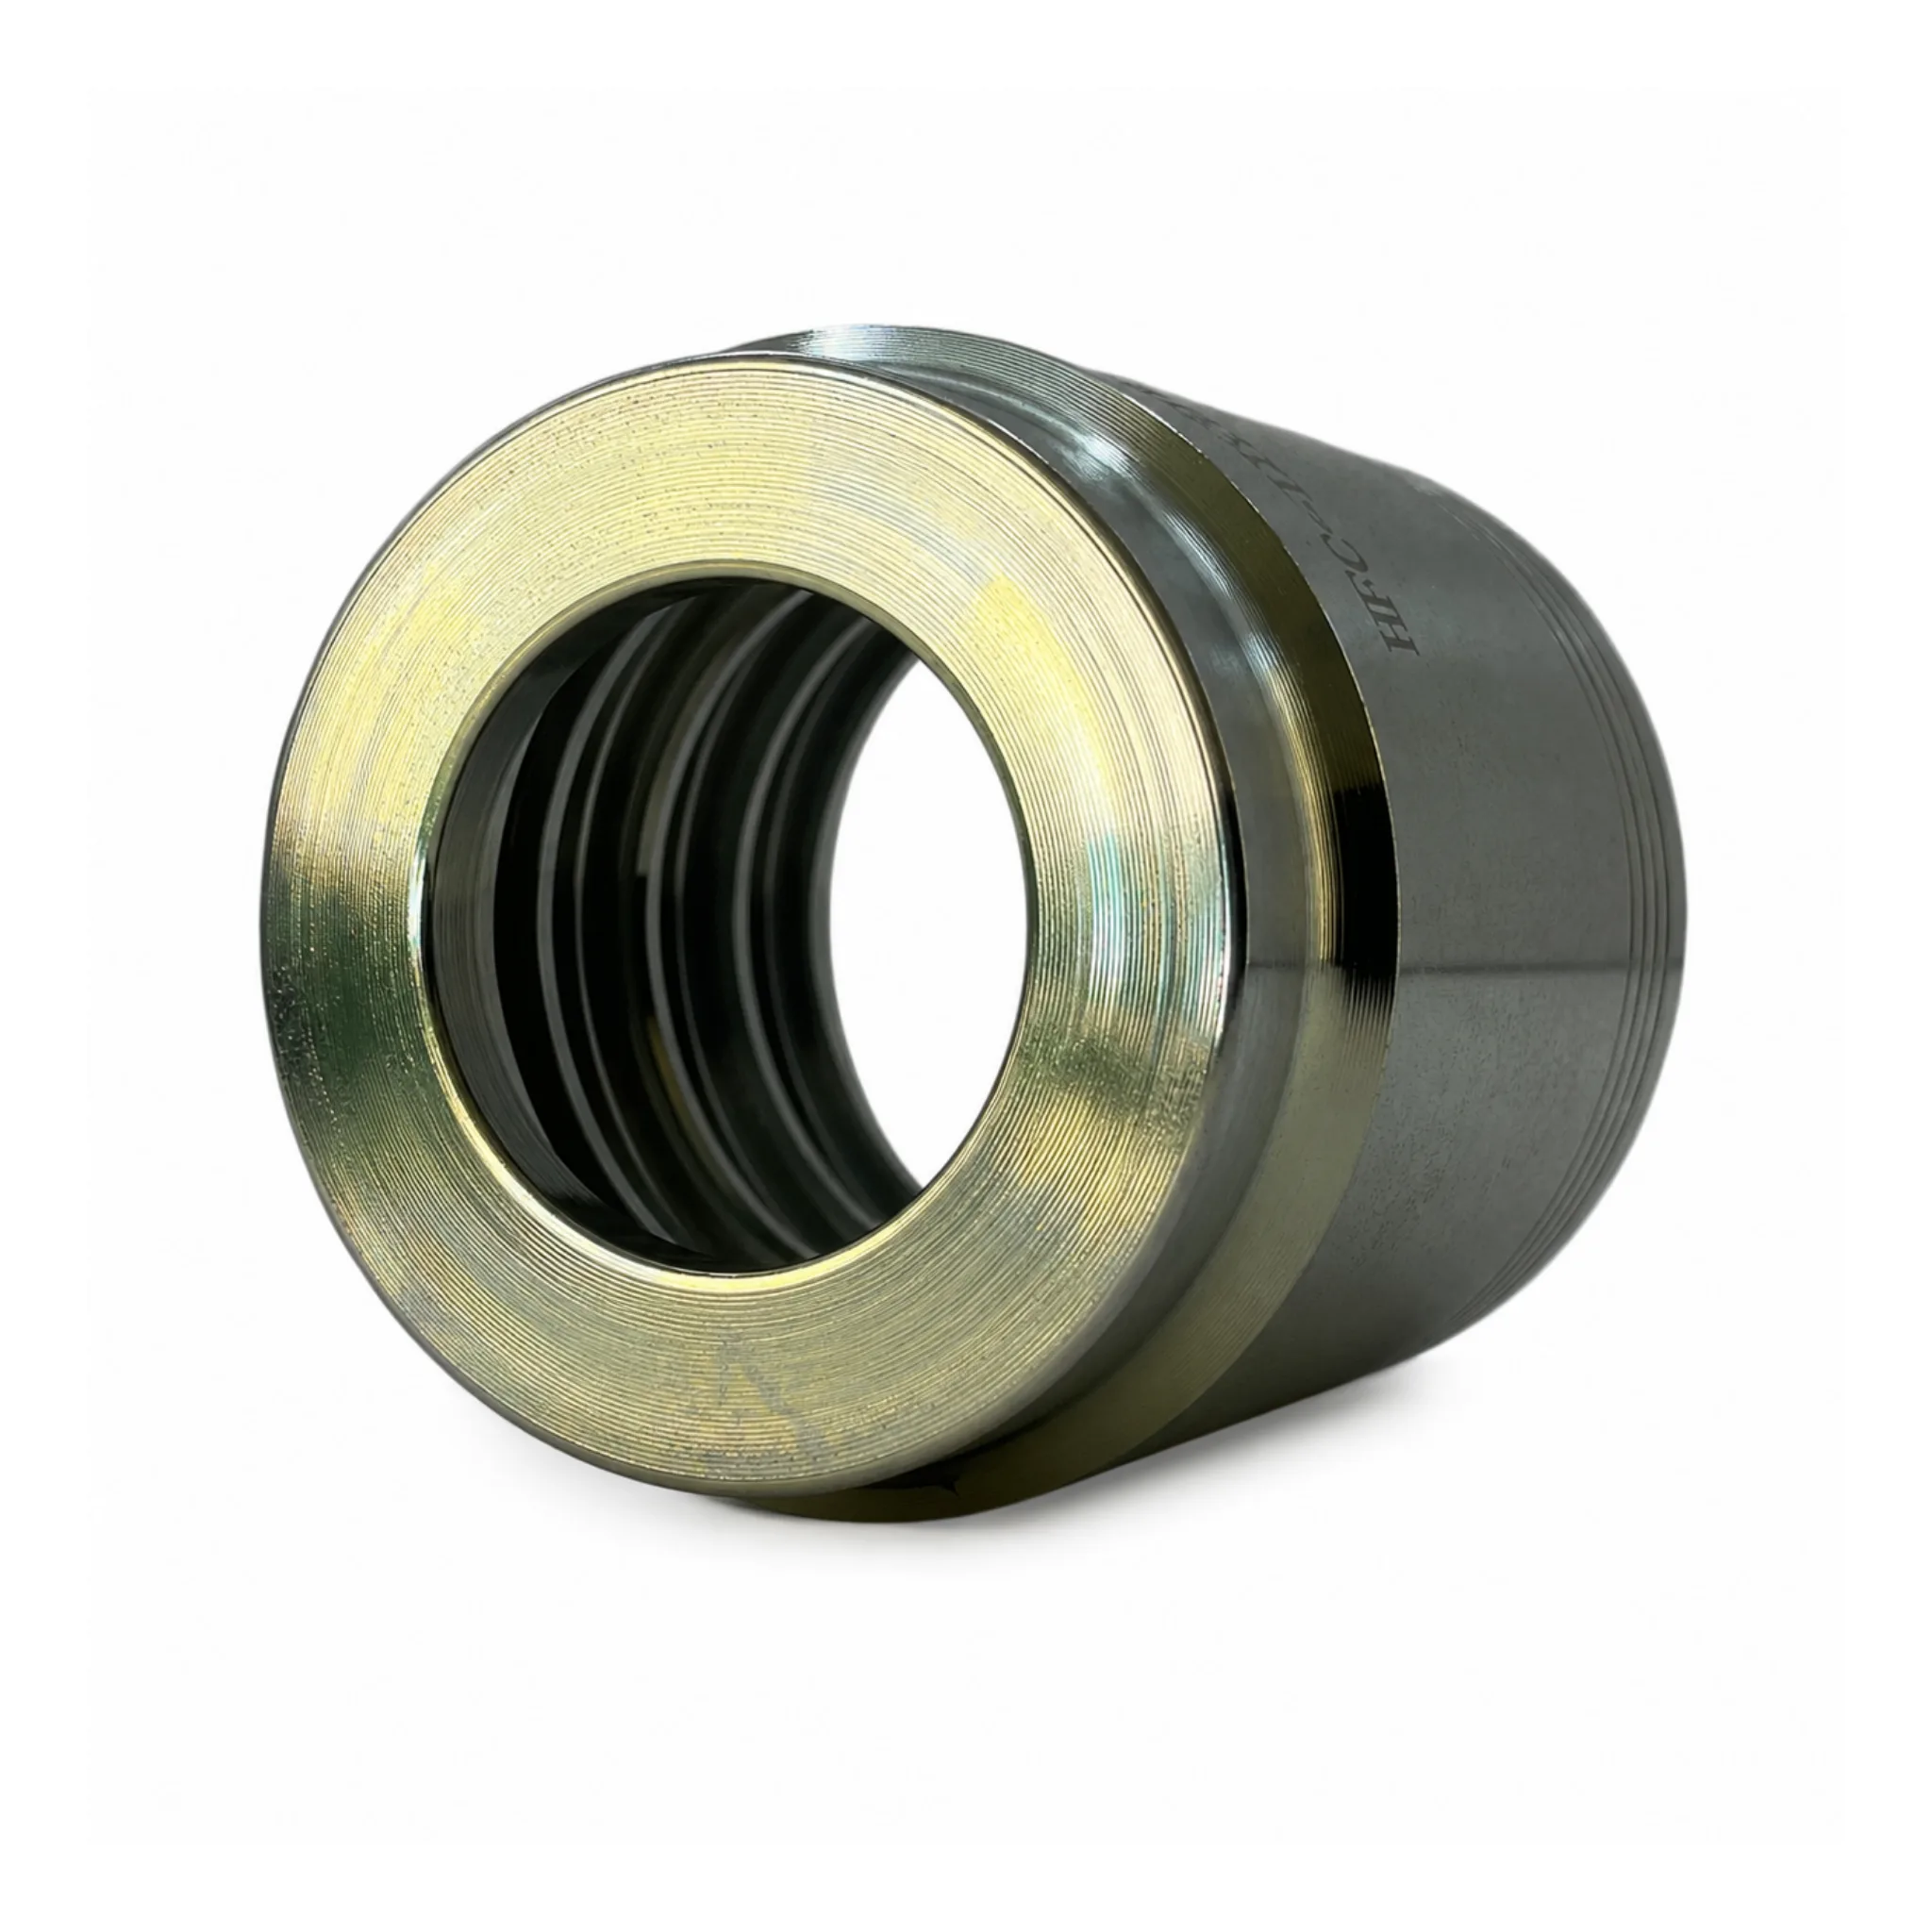
NO-SKIVE
Férula 4SP/4SH/R12 No Pelar
DN12 — DN51
No-skive
No-skive
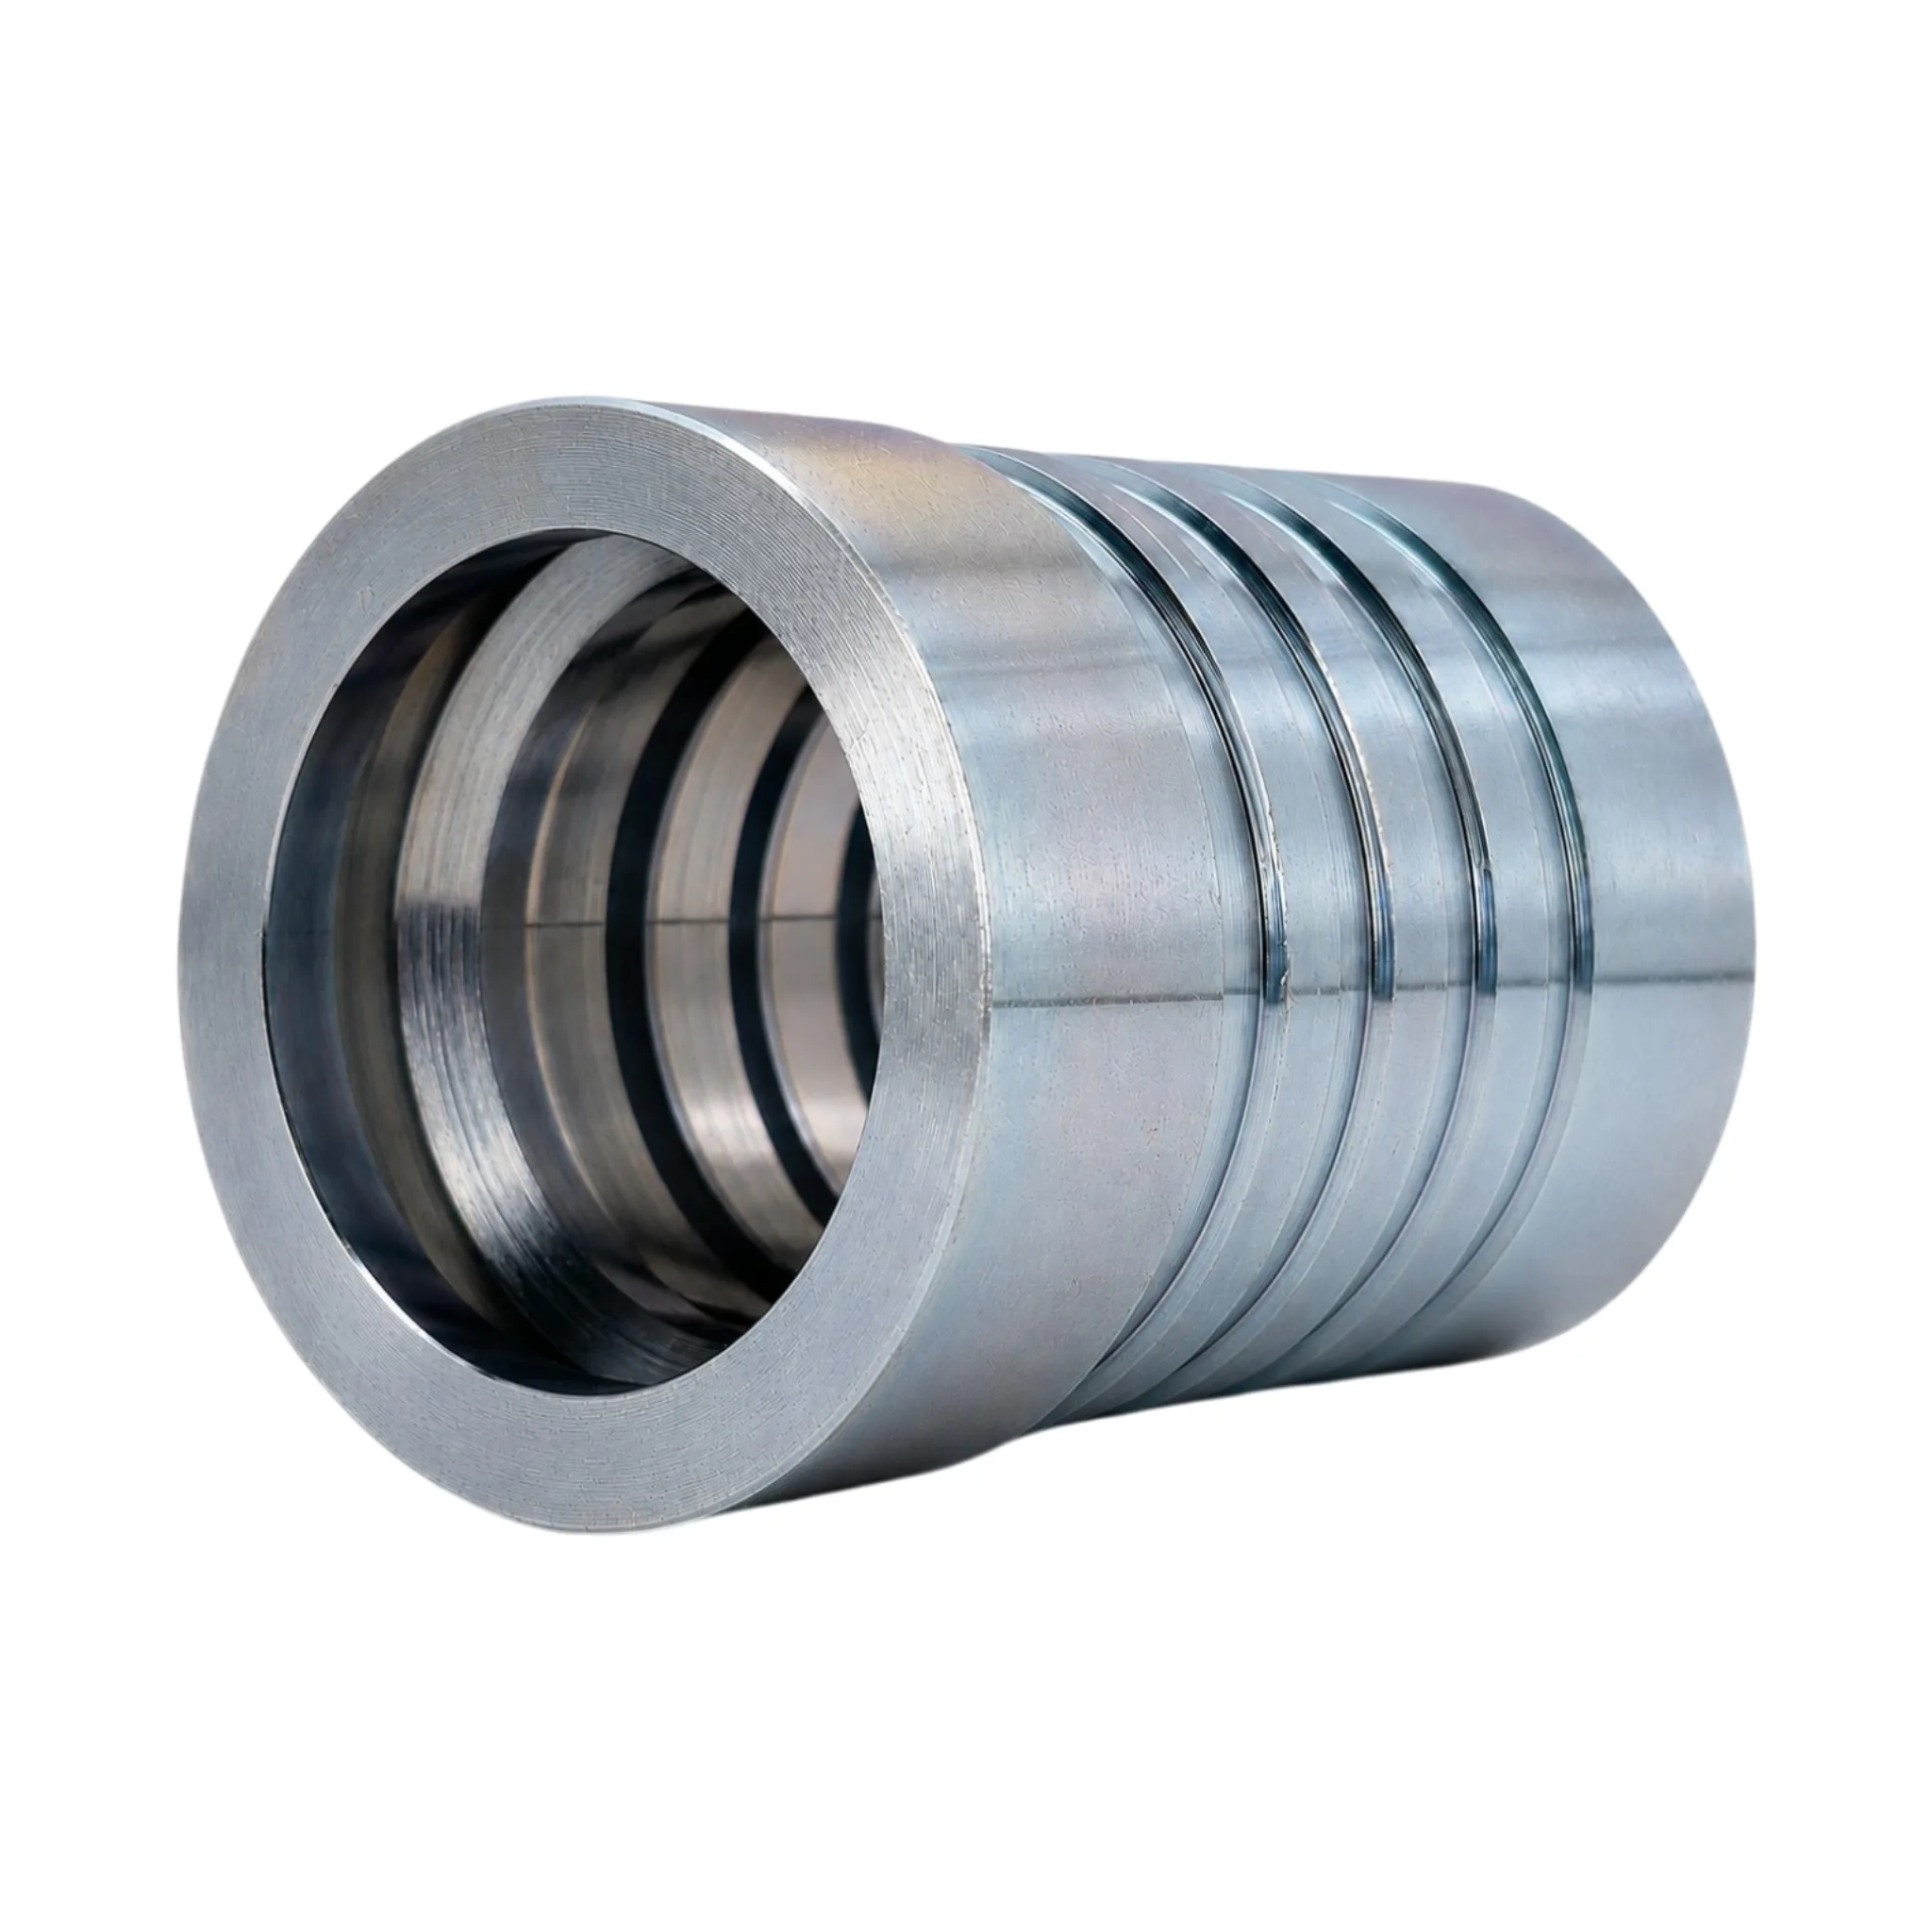
INTERLOCK
Férula R12/R13/R15 Interlock
DN19 — DN51
Interlock
Interlock
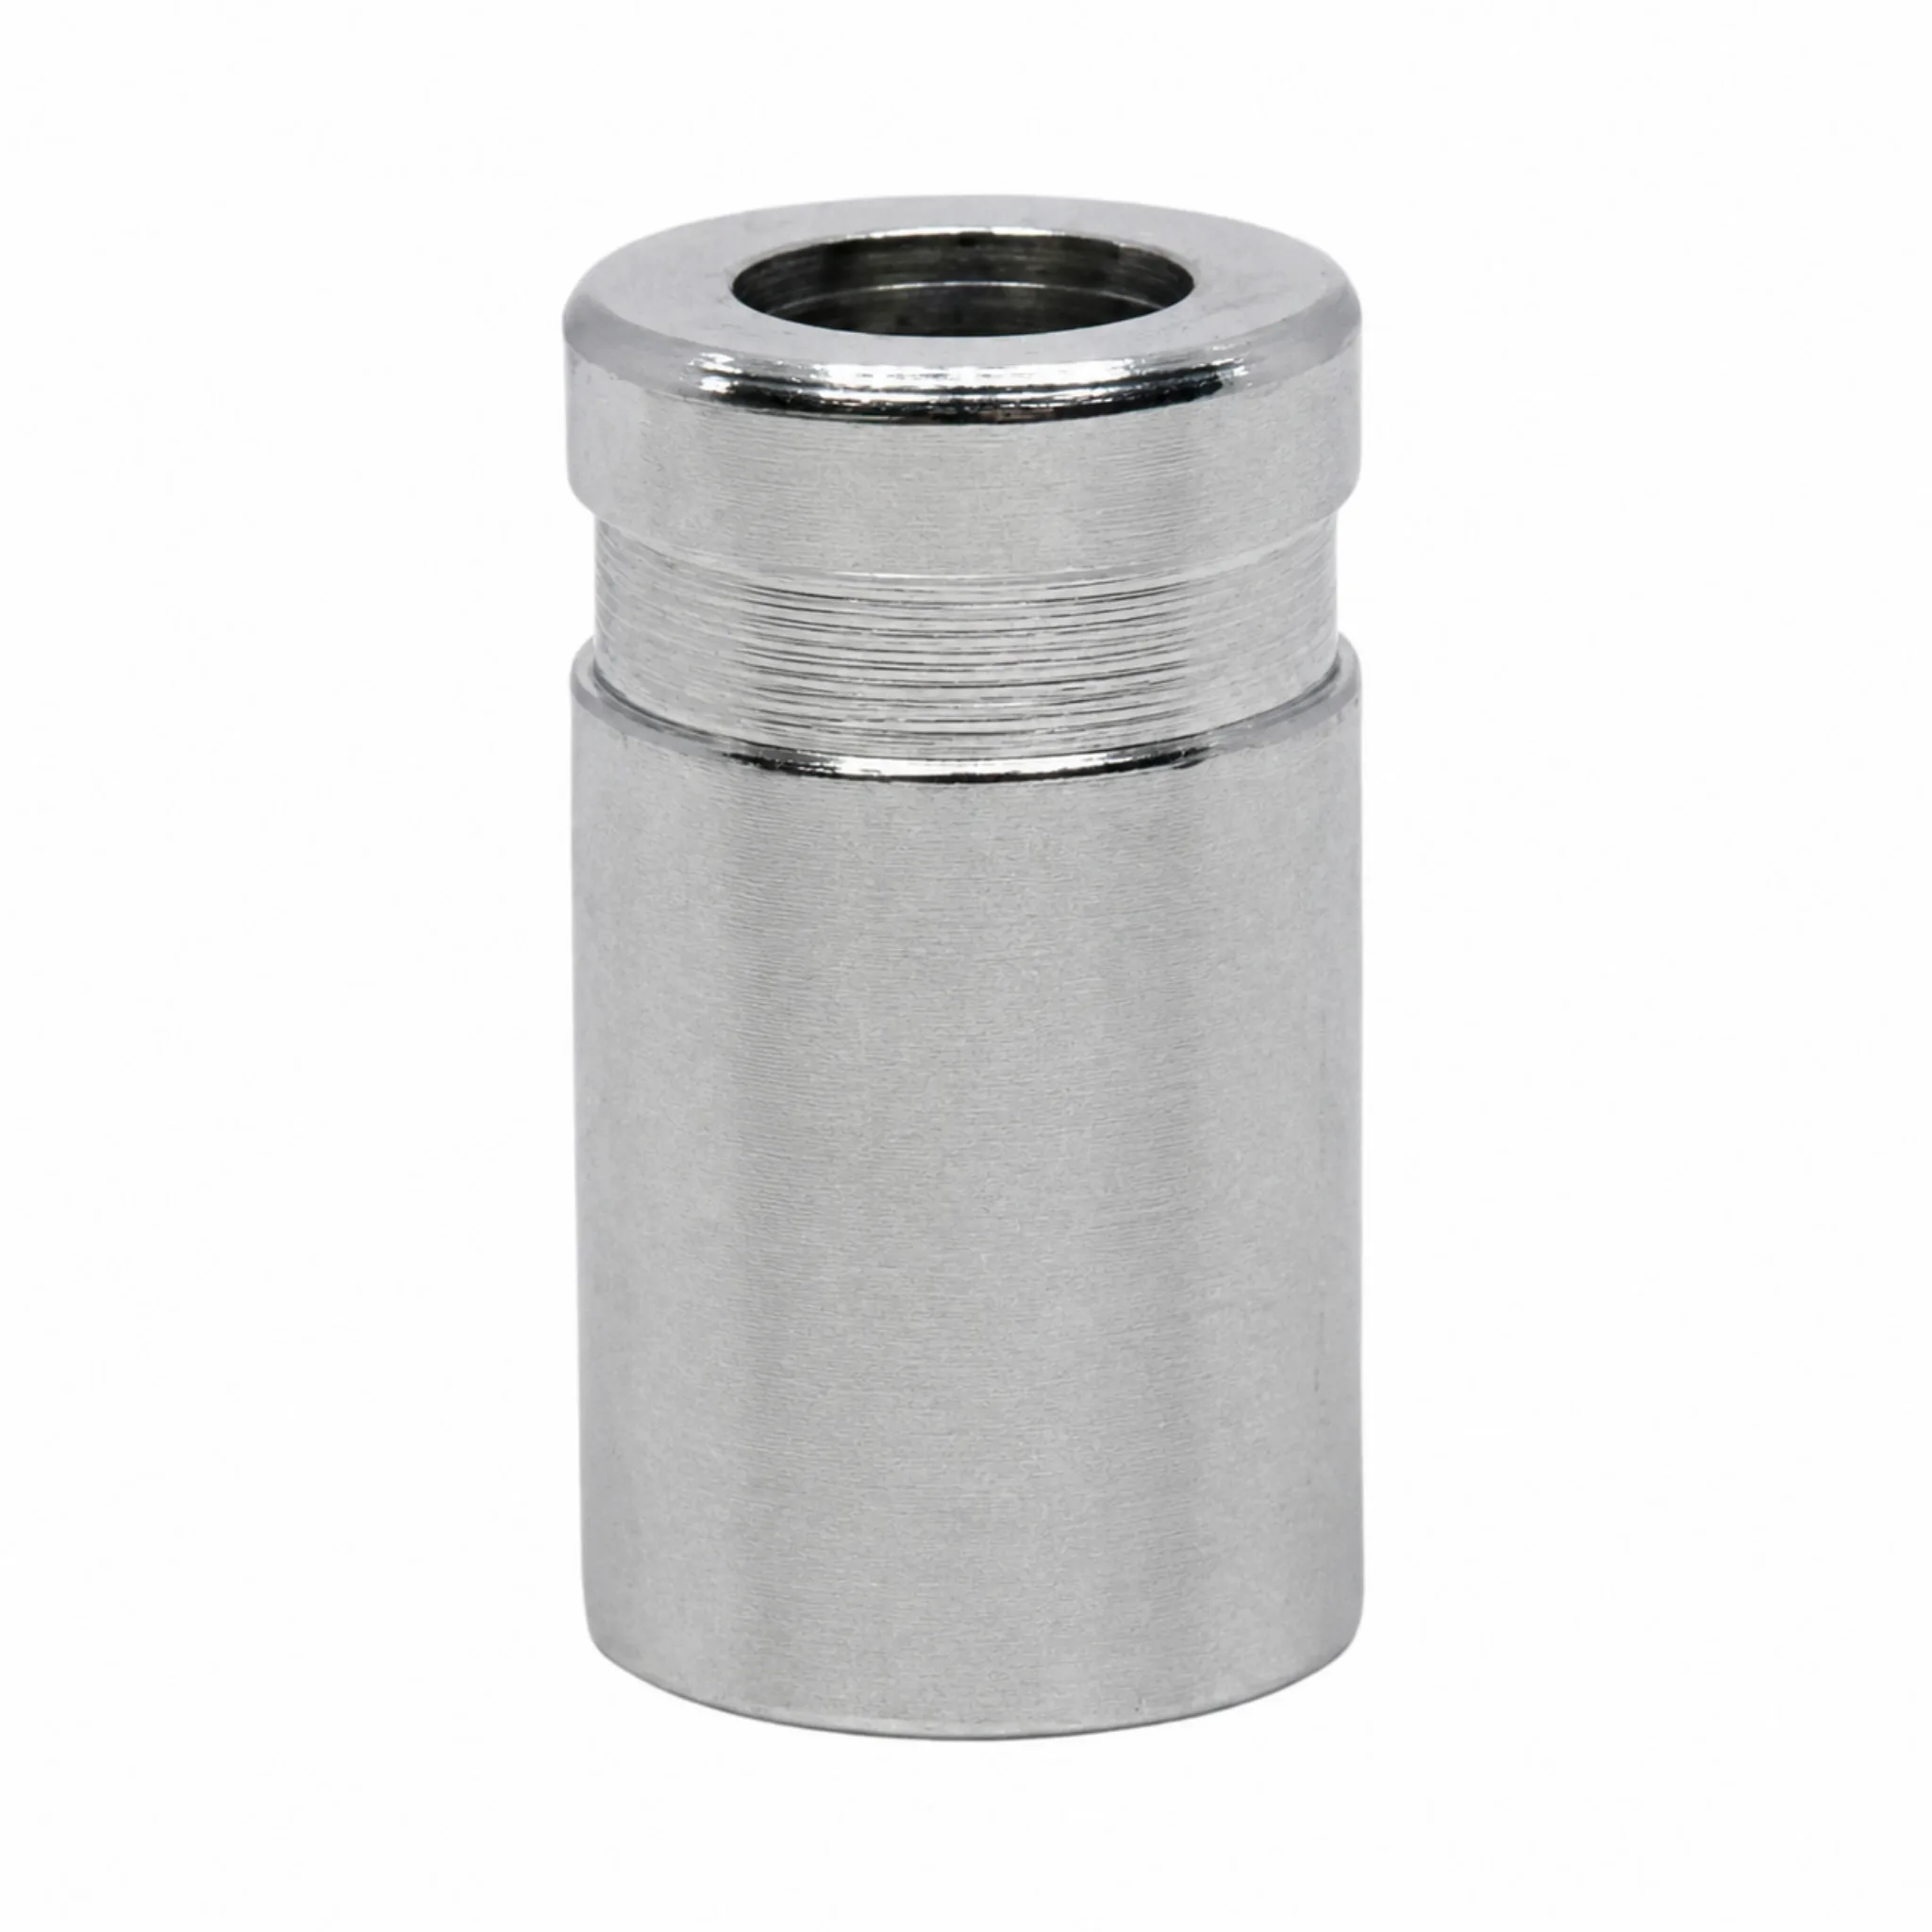
10.000 PSI
Férula Testeo DN02
DN2
Skive
Skive
HFC
Férula Aire Acondicionado
DN8 — DN16
No-skive
No-skive
Tabla técnica
Medidas y presiones.
| Serie | Para manguera | Medidas | Proceso | Aplicación |
|---|---|---|---|---|
| SAE | 1 y 2 trenzas · SAE | DN6 — DN51 | Skive | Línea base hidráulica |
| DIN | 1 y 2 trenzas · DIN | DN6 — DN51 | Skive | Maquinaria europea |
| SAE R7 | Termoplástica | DN5 — DN25 | No-skive | Línea liviana |
| R14 | PTFE con trenza inox | DN5 — DN25 | Skive | Química y temperatura |
| CORTA | 4 espirales | DN10 — DN51 | Skive | Muy alta presión |
| LARGA | 4 y 6 espirales | DN19 — DN51 | Skive | Servicio severo |
| NO-SKIVE | Espiralada sin pelado | DN12 — DN51 | No-skive | Prensado en faena |
| INTERLOCK | Mordida mecánica | DN19 — DN51 | Interlock | Impulso extremo |
| 10.000 PSI | Micro-bore | DN2 | Skive | Pilotaje y testeo |
| HFC | Barrera A/C | DN8 — DN16 | No-skive | Refrigeración |
Normas de referencia
Bajo qué se construye.
SAE J516
Especificación de fittings para manguera hidráulica: casquillos y terminales bajo norma SAE.
Prensado
DIN 20022
Serie europea de férulas para mangueras DIN EN 853 y 856.
Prensado
NO-SKIVE
Prensado sin pelar la cubierta, más rápido y con menos error en faena.
Proceso
INTERLOCK
El casquillo engrana el refuerzo, para ciclos de impulso severos.
Proceso
Dónde se usa
Sectores que usan esta línea.
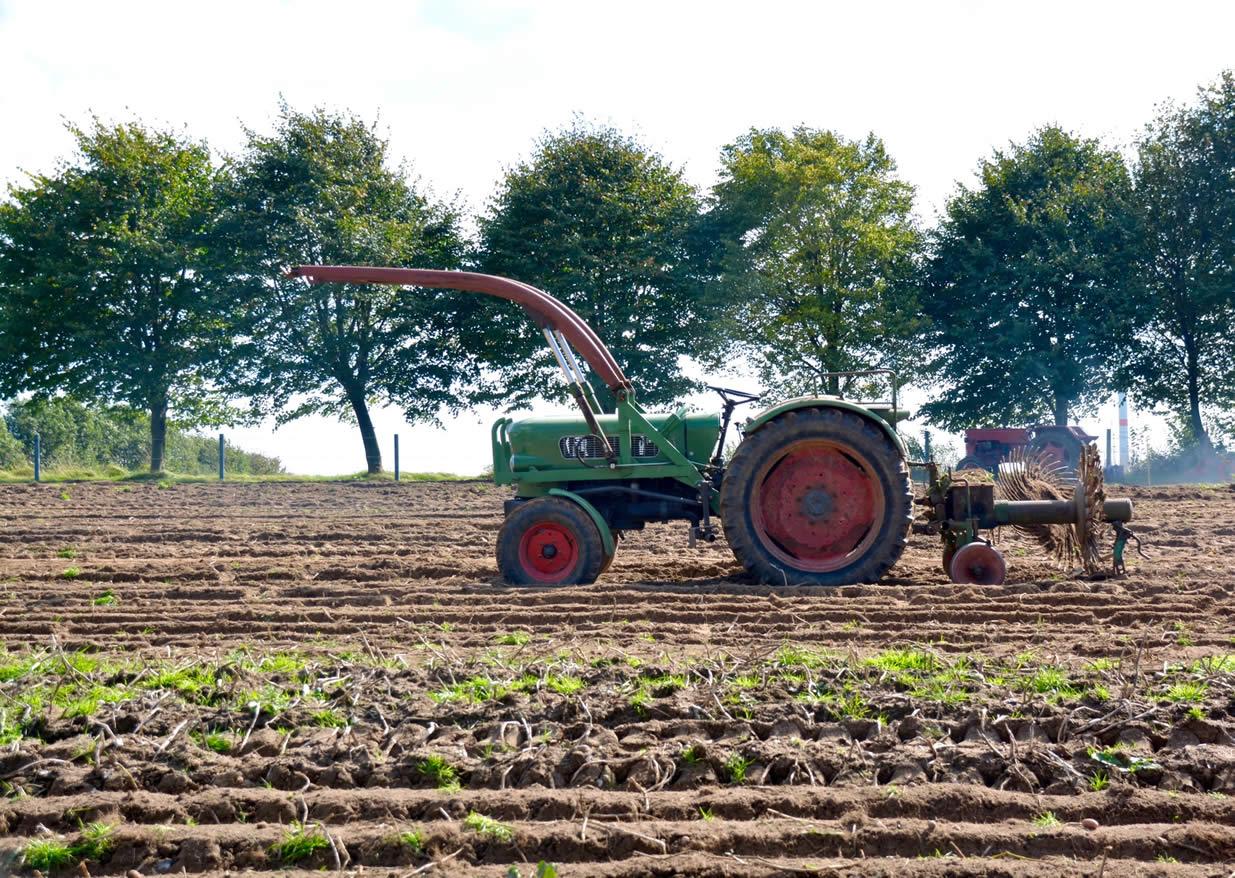
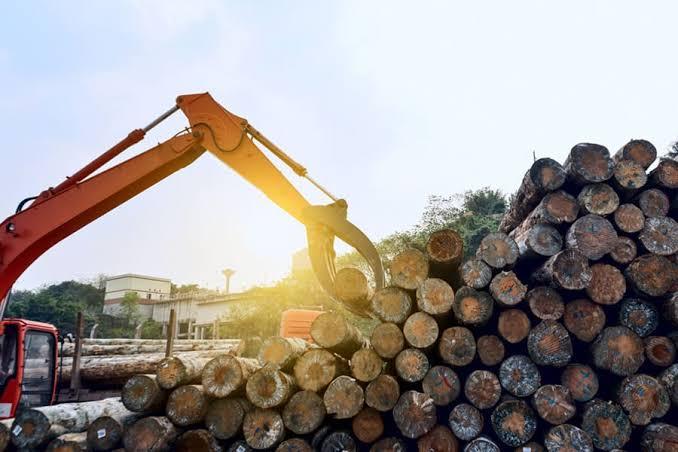
Entra al sector para ver la maquinaria típica y qué construcción corresponde a cada servicio.
Completa la instalación
Líneas complementarias.
¿Qué medida necesitas?
Dinos la máquina y la presión de trabajo. Te indicamos la construcción HFC que corresponde y dónde tenerla en stock.